Language
If you need any help, please feel free to contact us
 0
見積もりを入手してください!
0
見積もりを入手してください!
会話は通常同じように始まります。プラント エンジニアは机上で矛盾を抱えています。請求メーターの読み取り値が受入メーターより 0.7% 低いか、バッチ反応器の質量バランスがシフト全体で 0.5 パーセント変動し、会議の誰かが「校正」という言葉を言います。誰かがフランジを緩める前に、実際に何を求めているのかを決める価値があります。校正証明書は、二重エルボの直径 6 つ下流にあるメーターを修正するものではなく、同じ配管内でキャビテーションが発生する制御バルブを修正するものでもありません。
この記事の基礎となる短い答えは次のとおりです。流量計の校正は、定められた条件下で、規定の不確実性を伴って実行される、追跡可能な基準との測定比較です。これは修理ではなく、ファームウェアのリセットでもありません。また、メーターがラインに戻った後に正しく測定されることを保証するものでもありません。送信機の数値を請求書の数値と一致させたい場合は、物理的に健全な設置、追跡可能な校正、サービス間でのメーターの変動量の正直な評価という 3 つのことが正しい順序で必要です。それ以外はすべて詳細であり、詳細はほとんどの校正予算が無駄になる場所です。
証明書は比較に関する主張であり、プロセスに関する約束ではありません。この違いは、研究室から戻ってきたばかりで、現場ではまだ誤った値が表示されているメーターの前に立っているときに重要です。
検証とは、メーターを基準と比較し、何も変更せずにその差を記録することを意味します。調整とは、出力が基準と一致するようにメーターのスケーリング、K ファクター、またはゼロ点を変更することを意味します。校正は、不確実性に関する記述との比較を文書化する広範な作業であり、調整が含まれる場合と含まれない場合があります。メーターを発送するときに、3 つのうちのどれを購入するかを尋ねてください。調整前の「見つかったままの」記録は、サービス内でのメーターの実際のドリフト レートを示すため、取得できるデータの中で最も価値のあるものです。研究室が最初に調整を行って、そのままの結果だけを報告する場合、あなたはきれいな数値を支払っただけで、何も学ばなかったということになります。
トレーサブルとは、チェーン内のすべての参照が、それぞれ独自の不確実性を伴う途切れることのない一連の文書化された比較を通じて国内または国際標準にリンクしていることを意味します。実際には、ISO/IEC 17025 認定の研究所、GUM の方針に沿って準備された不確実性予算、およびおよそ 95% の信頼度に相当する k=2 のカバレージ係数で報告される結果を期待する必要があります。基準識別子、不確実性、環境条件なしで、メーターが「校正された」「仕様内」であることのみを記載する証明書は、校正記録ではなくデータシートです。それは顧客の監査には耐えられず、矛盾が商業上の議論に発展した場合には役に立ちません。
有用な出力はポイントのテーブルです。通常はメーターの範囲の 10%、25%、50%、75%、100% などの 5 つであり、多くの場合、上昇および下降して実行され、再現性を確立するために繰り返し実行されます。同じ流量で 4 つまたは 5 つの繰り返しポイントを使用すると、1 回の掃引よりもメーターのノイズ フロアについてはるかに多くの情報が得られます。
どの校正会社にもお気に入りのリグがあり、どのリグを見積もるかは、通常、ラインのサイズ、使用する流体、および許容できるダウンタイムの量によって異なります。以下の方法は、工業作業の圧倒的大部分をカバーします。
液体は試験中のメーターを通過し、ロードセルまたは精密秤の上に置かれた計量タンクに収集されます。質量は、測定温度での密度を使用して体積に変換されます。侵食または変形する中間の基準体積がないため、重量測定リグは液体の精度 (通常は 0.05% ~ 0.10%) の最上位に位置します。実際の制限はサイズと時間です。計量タンクには最大流量が制限されており、各ポイントでシステムが沈降、分流、きれいに排水される必要があります。湿潤と排水のエラーは典型的なグレムリンであり、優れた研究室には文書化された排水と待機の手順が用意されています。
ここでは、液体が校正されたタンクを満たすか、校正された容積測定容器を通過し、そのレベルがサイトグラス、フロート、またはサーボゲージによって読み取られます。重量測定よりも簡単で安価ですが、タンクの壁、レベルの読み取り値、および壁の排水膜が不確実性の大きな要因となり、通常は 0.10% ~ 0.25% になります。容積測定は、パーセントの何分の一でも十分である一般的な工業用メーターにとって依然として主力です。
事前に校正された基準メーターが試験対象ユニットの上流に直列に取り付けられ、両方の測定値が同時に比較されます。これは、非常に大規模なライン、高流量、およびガス作業の場合に唯一実用的な方法です。経験則はテストの不確実性比です。基準値はテスト対象のメーターよりも 4 ~ 10 倍正確である必要があり、そうでない場合、比較では予想よりも精度が低くなります。コリオリ計は、質量を直接測定し、そのゼロを適切に保持し、単一のデバイスで広いターンダウンをカバーするため、現在最も一般的な変換標準です。
 質量、密度、温度測定用 AC シリーズ コリオリ質量流量計 質量、密度、温度を直接測定するためのコリオリ伝達標準で、大流量、大ライン、気体、混相の比較に適しています。 製品を見る→
ピストンは校正されたシリンダーを通して既知の容積を移動させ、メーターからのパルスはその容積に対してカウントされます。パイププルーバーは、液体炭化水素の保管移送に関して、より大規模に同じ仕事を行っています。 0.05% ~ 0.10% の不確実性は達成可能ですが、置換される体積は小さいため、1 回の長い掃引ではなく、安定した流量での繰り返し実行が必要です。これらのリグは石油計量ステーションのバックボーンです。
ガスのほうが難しいです。ベルプルーバーは低流量を支配し、臨界流量ベンチュリノズルが中間をカバーし、最高の精度が必要な場合には重量または圧力、体積、温度、時間のシステムが使用されます。不確実性の範囲は、およそ 0.15% から数十分の 1 パーセントです。ほとんどの産業用ガスメーターは空中でテストされており、その決定が次のセクションで説明するすべての内容を決定します。
| 方法 | 一般的な不確実性 (k=2) | 最適な用途 | 実用上の限界 |
|---|---|---|---|
| 重量測定(計量) | 0.05%~0.10% | 液体、小~中ライン、高価値計量 | タンクサイズのキャップ流量、長い沈降時間および排水時間を計量します。 |
| 容積測定(校正済みタンク) | 0.10% – 0.25% | 一般工業用液体計 | 壁の効果、レベルの読み取り、濡れが予算の大半を占めます |
| マスターメーター比較 | 0.10% – 0.25% | 大型メーター、大流量、ガス | リファレンスはテスト対象のユニットよりも 4 ~ 10 倍優れている必要があります |
| ピストンまたはパイププルーバー | 0.05%~0.10% | 液体炭化水素の保管転送 | 押しのけ容積が小さいため、繰り返しの運転と安定した流れが必要 |
| ソニックノズルまたはベルプルーバー | 0.15% – 0.50% | 空気または天然ガスのガスメーター | レイノルズ数の一致、空気の性質はプロセスガスとは異なります |
計測に慣れていない人は、校正を校正だと思い込むことがよくあります。そうではない。流動的な作業は主に量の問題です。ガスの仕事は主に密度、粘度、レイノルズ数の問題であり、これら 2 つは異なるリグ、異なるスキル、サプライヤーとの異なる会話を必要とします。
液体の場合、質量から体積への連鎖は密度を通り、密度は温度とともに変化します。炭化水素流の未測定の温度誤差が 10 分の 1 程度あると、計算された体積が校正自体よりも大きく変化する可能性があります。優れた研究所では、メーターと収集容器で液体の温度を測定し、システムが安定するまでの時間を記録します。プロセス流体が粘性、非導電性、または多量の空気を含んでいる場合は、事前に研究所に知らせてください。混入空気は、実際には不適切なテスト設定である「失敗」キャリブレーションの最も一般的な原因であり、一貫したオフセットではなく、不規則な読み取り値として現れます。
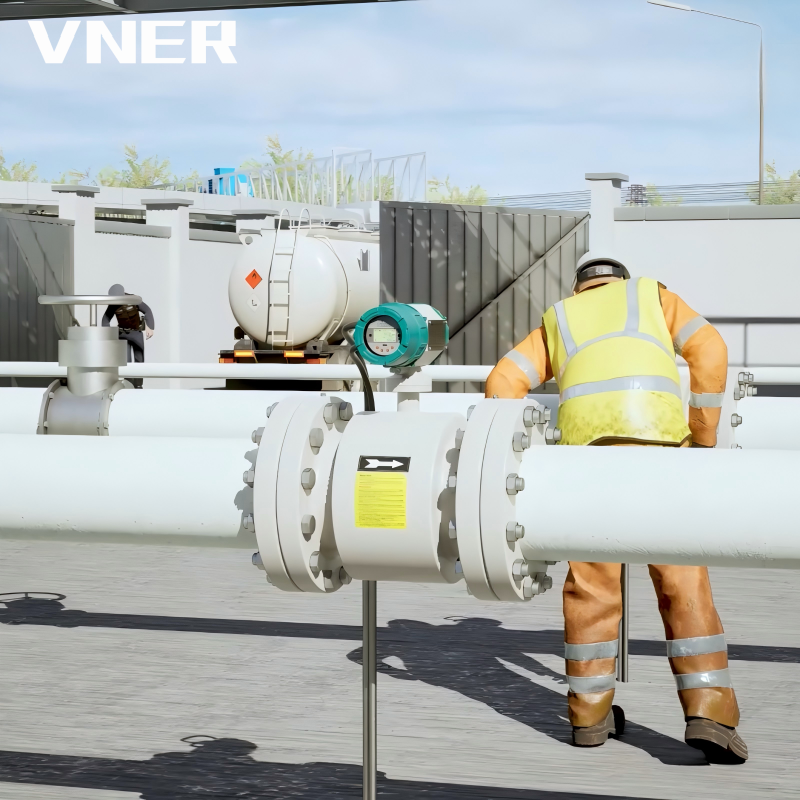 LDG エコノミー 導電性液体用汎用電磁流量計 導電性液体およびスラリー用のコスト効率の高い電磁流量計で、可動部品がなく、水、化学薬品、および鉱山業務において圧力損失が無視できます。 製品を見る→
電磁計は水で校正されていますが、植物が送るどんな導電性液体でも動作します。ほとんどの導電性液体では、流量プロファイルが支配的であり、液体自体はほとんど寄与しません。そのため、浄水校正が防御可能な開始点となります。その原則が生産機器にどのように適用されるかを確認したい場合は、背後にある設計ノートを参照してください。 LDG電磁流量計 特にライニングの選択と接地についての議論は有益です。
天然ガスメーターを空気でテストするのは便利で安価ですが、空気とメタンでは密度、粘度、圧縮率が異なります。動作条件に近いレイノルズ数でテストを実行すると、外挿誤差は小さくなります。実験室が単純にバルブを開いて、工場供給が提供する圧力で空気を通過させる場合、メーターは実際の動作範囲から大きく外れてチェックされる可能性があり、取得した K ファクターは数十分の 1 パーセント間違っている可能性があります。実験室に各試験点のレイノルズ数とガスの温度と圧力を報告するよう依頼してください。それができない場合は、アプリケーションをテストしているのではなく、リグをテストしていることになります。
発注書での「±0.5%」の指定は仕様の半分に過ぎません。また、その数値がどのような流量範囲で、どのレイノルズ数で、どのような流体上で、どのような上流配管を使用しているかを示す必要もあります。読み取り値の ±1% で評価される渦メーターは、通常、約 20:1 のターンダウンから上向きにしかその値を保持しません。これは、特定のレイノルズ数を下回ると、放出周波数が不安定になり、メーターが単にメーターでなくなるためです。
仕様の後半はテストの不確かさの比率です。メーターの許容誤差が 0.5% で、校正装置の不確実性が 0.4% である場合、合格結果はほとんど証明されません。従来の目標は 4:1 で、リグは判断する許容値よりも 4 倍優れている必要があることを意味します。それが不可能な場合、たとえば非常に大型のガスメーターでは、観察された誤差のどの程度が実際のドリフトであり、どの程度が測定ノイズであるかを判断できるように、証明書にはリグの不確かさをオープンに記載する必要があります。
契約では、校正を数値ではなく方法と認定に結び付けます。 「ISO/IEC 17025 認定研究所により重量校正され、5 点の上昇および下降、3 回の繰り返し、不確かさは k=2 で報告され、メーターの最大許容誤差の 4 分の 1 を超えない」という文は議論を妨げます。 「調整済み」だけでは機能しません。
通常、決定はラインのサイズ、液体の危険性、ダウンタイムのコストによって決まります。小さなメーターは簡単に取り出せ、安価に発送できます。埋設水道本管に DN300 電磁計を設置するのは、まったく異なる提案です。
ベンチ校正により、制御された流体、安定した温度、既知の基準、および再現可能なテストが得られます。これは防御可能なベースラインを確立する唯一の方法であり、保管移管、財政計量、および規制機関が認定証明書を期待するあらゆるアプリケーションに必要なものです。また、機械的損傷が疑われる場合にも、これは正しい選択です。タービン ローターの曲がりやコリオリ管の損傷は、ラインでは診断できません。
チェック装置としてクランプ式超音波計を使用したり、ポータブルプルーバーや非常に大きなパイプでのトレーサー法を使用した現場検証は、実験室での校正に代わるものではありません。これが非常にうまく機能するのは、前回の正常なベースライン以降にメーターが動いたかどうかという、より限定的な質問に答えることです。毎回同じ方法で実行される反復可能なフィールドチェックにより、傾向が得られます。トレンドは流れを捉えます。単一のフィールド チェックはスナップショットであり、メーターの正確性を宣言するために使用することはできません。メーターを正確に測定する必要があるかどうかを判断するためにのみ使用してください。
2 つの実践的なルールにより、現場での検証は努力の価値があります。まず、常に同じ参照デバイスと同じテスト ポイントを使用して、比較が同じになるようにします。次に、流量、温度、バルブの変化などの条件を記録します。通常の流量の半分で取得したクランプオンの読み取り値は、設計流量で取得した値と比較できないためです。
メーカーは間隔を提示し、規制当局はそれを取引に義務付けていますが、どちらも答えではなく出発点です。正直な答えは、最初の再校正は診断演習であるべきだということです。つまり、見つかったデータを取り出して、メーターがどれだけ動いたかを確認します。きれいな液体中で 2 年間で 0.1% 移動した場合は、間隔を延長できます。 12 か月で 0.8% 変化した場合は、プロセスに問題があるか、メーターが間違っています。
| アプリケーション | 一般的な開始間隔 | 主なドライバー |
|---|---|---|
| 液体炭化水素の保管転送 | 12ヶ月 | 契約および規制上の要件 |
| 会計または請求によるガスの計測 | 12ヶ月 | 規制当局の承認条件と収益エクスポージャ |
| 一般的なプロセス制御(電磁、渦、コリオリ) | 24~36か月 | 観察されたドリフト、製品価値、不良バッチのコスト |
| 水と廃水 | 36~60ヶ月 | 収益感度が低く、安定したクリーン流体サービス |
| 圧縮天然ガスの供給 | 12ヶ月 | 取引測定ルールと高いサイクル数 |
| 環境または許可に基づく監視 | 許可ごとに | リスクベースではなく規制当局によって定義される |
2 つの要因により間隔が短縮されます。 1 つ目はダーティ サービスです。スラリー、ポリマーの注入、および電極をコーティングする流れにより、電子機器がドリフトするずっと前にメーターの動作が変化します。 2 つ目は重要性です。メーターが仕様外の出荷との間の唯一の障壁である場合、年度途中の検証のコストは、誤った場合のコストに比べれば取るに足らないものです。
測定原理が異なれば、失敗の仕方も異なります。何を確認すればよいかを知ることで、不必要な配送を大幅に節約できます。
電子機器がドリフトすることはほとんどありません。変化するのは、電極の表面、ライナー、および接地経路です。電極上の薄い絶縁膜により、エラーコードがなくても読み取り値が数パーセントシフトする可能性があります。何かが切断される前に、完全なパイプがまだ残っている状態でゼロチェックを依頼してください。
質量流量は一次測定値に近いため、適切にゼロ調整されていれば、コリオリ計は異常に安定しています。チューブの剛性に対する圧力の影響は実際にあり、設計によっては 10 bar あたり 10 分の 1 パーセントのオーダーであるため、値が妥当な動作圧力またはそれに近い圧力で検証してください。設置後や配管に大幅な変更を行った後は、必ずゼロを再設定してください。
 MA80T-TP 蒸気・ガス用温度・圧力補償型渦流量計 蒸気とガス用の補償渦流量計。温度と圧力の補正、レイノルズレンジ校正、およびブラフボディの汚れが周波数ベースの測定に影響します。 製品を見る→
これらは周波数デバイスであり、K ファクターはレイノルズ数に応じて変化します。水に関する実験室校正は、指定されたレイノルズ範囲内でのみ有効です。現場では、ブラフボディに繊維、スケール、プロセス破片が付着し、最初の症状は通常、低流量での低い測定値であり、ドリフトと混同されやすいです。
ベアリングは摩耗し、摩耗は K ファクターのゆっくりとした低下として現れます。サービス時間に対する K ファクターのプロットを保持します。傾きは、どのカレンダーよりもはるかに確実にメンテナンスの間隔を教えてくれます。
パフォーマンスは経路の形状とトランスデューサーの状態によって異なります。音響経路はパイプと設備に依存するため、クランプオンユニットを保管搬送精度に合わせて校正することは事実上不可能です。インライン マルチパス メーターは流量リグ上で校正され、その診断では通常、流量測定値が低下する前にトランスデューサーの故障にフラグが立てられます。
熱伝達を介して質量流量を測定するため、結果はガスの組成と比熱に依存します。ガス混合が変化すると、校正は無効になり、実験室でいくら作業しても修正できません。
これは最もスキップされることが多い部分であり、お金がかかる部分です。実験室で 0.1% に校正され、二重エルボの後に 6 つの直径の直管で設置されたメーターには 1% 以上の設置誤差が生じ、証明書にはそれについて記載されていません。
再校正にお金をかける前に、設置図と過去 3 か月の傾向データに 1 時間かけて調べてください。エラーが突然表示され、プロセスの変更と関連している場合、メーターはおそらく真実を伝えており、プロセスは移動しています。
校正記録が検査されることがある場合、質問は予測可能であり、かなり限定的です。どの研究室がどのような認定を受けて作業を実施しましたか?どのような参照が使用されましたか?また、その参照自体のトレーサビリティは何ですか?どのような方法が、どのフローポイントで適用されましたか?環境条件と流体は何でしたか?発見されたままの結果は何でしたか、どのような調整が行われたのか、そして放置されたままの結果は何でしたか? k=2 における不確実性は何ですか?
テーブルを切り取ってスキャンするのではなく、元の証明書を保持します。通過したメーターについても、検出されたままのデータを保持します。また、日付、サービス、中間点での検出されたエラー、および適用された調整など、機器ごとにシンプルなトレンド ファイルを保存します。そのファイルの 10 年分は、単一の証明書よりも価値があります。これは、校正を定期的な出費から予知保全の入力に変換するためです。
最新の送信機は、ほとんどの植物が使用するものよりも多くの検証材料を提供します。空パイプの検出、電極インピーダンス、コイル抵抗、ゼロ安定性、信号対雑音比はすべて、多くの電磁計測器やコリオリ計測器によって継続的に報告されています。トレンドを取り入れましょう。ゆっくりと上昇する電極インピーダンスはコーティングに問題が生じており、流量測定値に現れる数週間前に診断に現れます。
現場での 3 つの習慣は必ず役に立ちます。まず、月に 1 回、安定した動作条件でゼロと生の周波数またはパルス出力を記録し、ベースラインと比較します。次に、近くで電気工事が行われている場合は必ず、接地とケーブルのシールドを確認してください。 3 番目に、ポータブル基準が利用可能な場合に、計画されたシャットダウン中に 1 つの時点でメーターを検証し、その結果が良いか悪いかを記録します。合格した場合にのみ記録される検証は、検証プログラムではありません。
機器と校正サービスを一緒に検討する必要があります。再校正が解決策ではない場合は、両方を理解しているサプライヤーが教えてくれるからです。独自のフロー リグを備えたメーター メーカーには利点があります。自社の設計の K ファクター履歴を知っており、通常何がドリフトし、何がドリフトしないのかを知ることができ、多くの場合、現場の問題とベンチ テストの間のループを短縮できます。
Jiangsu Vner Electronic Technology のブランドである VNER は、2011 年以来、電磁、コリオリ、ボルテックス、スワール、タービン ラインにわたる流量計を製造しており、社内校正と認定された品質プロセスにより 30 か国以上への納入をサポートしています。その組み合わせは、主に 1 つの実際的な方法で重要になります。メーターに予期せぬ発見時のエラーが発生した場合、メーターを作成した人は通常、その原因が機器にあるのか、設置にあるのか、プロセスにあるのかを 1 日以内に知ることができます。彼らの 製造および校正施設 エンジニアリング主導のサイジング プロセスが実際にどのように機能するかを知りたい場合は、さらに詳しく説明します。
どこから購入する場合でも、署名する前に 5 つの質問をしてください。どの認定試験所が校正を実施するか。どのような不確実性が見積もられ、どのような適用率で見積もられるか。調整前に発見されたままのデータが報告されるかどうか。テスト レイノルズ数がプロセスにどのように照合されるか。そして、カタログではなく、特定の液体に対して推奨される間隔。 5 つすべてに問題なく答えるサプライヤーは、通常、メーターが仕様を満たしているサプライヤーです。
キャリブレーションは比較であり、他の比較と同様に、基準、条件、記録の誠実さによって決まります。まず設置を正しく行い、ベアパーセンテージではなく方法と不確実性を指定し、見つかったままのデータを主張し、最初の再校正をゴムスタンプではなくドリフトの測定として扱います。そうすれば、次回の不一致に関する会議は短時間で済みます。メーターが動いたかどうか、どのくらい動いたか、そしてその理由がわかるでしょう。
10 年間正しく読み取れるメーターが、最も頻繁に校正されたものであることはほとんどありません。流体に合わせて規定され、十分な直線長を確保して設置され、独自の履歴から構築されたスケジュールに基づいてチェックされたものです。
当社はすべての製品とサービスを国際基準に基づいて提供します。

+86-18652789521
+86-18052582295
+86-0514-83633600 / 83633900

+86-0514-83633600 / 83633900

shawn@vnerflow.com
info@vnerflow.com

中国揚州市宜鄭市陳吉鎮工業団地Xingye Road 11号