Language
If you need any help, please feel free to contact us
 0
見積もりを入手してください!
0
見積もりを入手してください!
ポリマー工場のプロセス エンジニアは、毎日の材料バランスに 8.4% の差異があることに気づきました。反応器への供給ラインでは、1.1 bar、30°C で 1,800 m3/h のプロピレン ガスが報告されていますが、上流の物質収支によれば、実際の流量は 2,050 kg/h に近いはずです。エンジニアがこれらの条件でプロピレンの実際の密度を使用して体積測定値を変換すると、質量流量はわずか約 1,870 kg/h であることがわかります。モノマー 1 キログラムごとに生産経済が変化する現場では、その 5.5% の差は、毎年数千トンの原材料が失われるか、行方不明になることを意味します。
問題は流量計自体ではありません。体積ベースの測定値を質量ベースの値として扱うかどうかの決定です。質量流量は、反応化学量論、エネルギーバランス、管理譲渡契約、および環境報告に属する変数です。同じ物理物質が依然としてパイプ内を移動しているため、圧力や温度が変化しても変化しません。対照的に、体積流量の測定値は、材料が占める空間のスナップショットであり、その空間はプロセス条件が変化するたびに変化します。プロセスライン用の機器を指定するとき、最初に問題になるのは、どのブランドやモデルを購入するかということではありません。最初の問題は、その機器が真の質量流量を提供するのか、それとも変換する必要がある体積値を提供するのかということです。
質量流量は、単位時間当たりに特定の平面を通過する流体の質量です。 SI システムでは、単位はキログラム/秒 (kg/s) です。実際のプロセス工学では、キログラム/時 (kg/h)、トン/時 (t/h)、ポンド/時 (lb/h)、またはガスの場合は標準立方メートル/時 (Nm3/h) および標準立方フィート/分 (SCFM) としても表されます。これらのガス単位はすでに固定密度を基準とした質量ベースの値であるため、真の体積流量ではなく質量流量です。
正式な定義は、時間に対する質量の導関数であり、dm/dt として記述されます。パイプを通る安定した流れの場合、実際の形式は次のとおりです。
質量流量 = 流体密度 × 体積流量 = 流体密度 × 断面積 × 平均速度。
密度は kg/m3、体積流量は m3/s、面積は m2、速度は m/s で表されます。この方程式は、密度と速度の値が実際に流れる流体を表す限り、液体、気体、および不均一混合物に対して機能します。気体の場合、密度は圧力、温度、組成に依存します。液体の場合、それは温度と組成によって異なります。スラリーの場合、それは固体濃度と粒子分布に依存します。
質量保存則によれば、定常状態では、パイプセクションに入る質量流量はそこから出る質量流量に等しいということになります。圧力や温度が変化すると流体の体積は変化しますが、漏れ、蓄積、または化学反応がなければ質量は変化しません。これが、プロセスエンジニアにとって質量流量が一貫した基準フレームである理由です。コンプレッサーの入口で容積計が 100 m3/h を示し、その後ガスが高圧に圧縮される場合、出口の体積流量はわずか 25 m3/h になる可能性がありますが、質量流量は同じです。入口の測定値だけを見て、容積から出口のマスバランスを設定しようとするエンジニアは誤解を招くことになります。
一般的な変換は単純ですが、間違いやすいです。 1 kg/s は 3,600 kg/h、3.6 t/h、約 7,936 lb/h に相当します。 Nm3/h で測定されたガス流量は、基準条件での密度を乗算することで質量流量に変換されます。これは、0°C、絶対圧 1.01325 bar の空気の場合、多くの場合 1.293 kg/m3 です。プロジェクト仕様の参照条件が 20°C、1.01325 bar の場合、参照密度は異なり、間違ったものを使用すると、4% を超える系統誤差が発生する可能性があります。ガス質量流量値を比較する前に、すべてのデータシートの基準条件を確認してください。
体積流量は、単位時間当たりに特定の平面を通過する流体の体積です。これは、m3/h、L/min、または ft3/s で表されます。流量は最も視覚化しやすいですが、プロセスの圧力と温度に最も強く依存する流量でもあります。ピストン ポンプはストロークごとにほぼ一定の体積の液体を移動させるため、体積測定値はポンプ出力を追跡するのに役立ちます。ただし、ガスバーナーは特定の熱放出を生成するために特定の燃料の質量流量を必要とします。体積流量数が同じであっても、10 bar、20°C でのガスの体積測定値は、1 bar、20°C の場合の約 10 倍の質量を表します。
密度は体積と質量の間の架け橋です。理想気体の場合、密度は絶対圧力に比例し、絶対温度に反比例します。絶対圧 2 bar、300 K のガスは、絶対圧 1 bar、300 K の同じガスの密度の約 2 倍です。温度が 20°C から 50°C に変化すると、ガス密度は約 10% 減少します。これにより、体積計の読み取り値を補正せずに使用すると、質量流量に 10% の誤差が生じます。液体の場合、温度が低下すると密度が増加し、溶解固体または浮遊粒子によって密度が増加する可能性があります。 5 パーセントの密度誤差は 5 パーセントの質量流量誤差になり、多くの場合、保管輸送許容誤差を満たさないほど十分です。
反応はモル量によって制御され、モル量は体積ではなく質量に比例します。燃料ガスの発熱量は、組成が一定であれば質量に比例します。蒸気負荷とタービン出力は質量流量に関係します。廃水処理の投与量は質量負荷に基づいています。いずれの場合も、プロセス制御の目標は質量値であるため、測定は信頼性の高い密度補正を備えた質量値または体積値である必要があります。以下の表は、実際の違いを示しています。
| 特徴 | 質量流量 | 体積流量 |
|---|---|---|
| 定義 | 単位時間当たりに一点を通過する流体の質量 | 単位時間当たりに点を通過する流体の体積 |
| 代表的な単位 | kg/s、kg/h、t/h | m3/時、L/分、ft3/秒 |
| 圧力に対する敏感さ | 測定質量にはなし | 気体は圧力によって膨張または圧縮します |
| 温度に対する敏感さ | 測定質量にはなし | 熱膨張により体積が変化する |
| 最適な用途 | マテリアルバランス、保管搬送、燃焼制御 | ポンプのサイジング、ライン速度のチェック、油圧計算 |
| 代表的な換算値 | Nm3/h、基準条件でのガスの SCFM | 流動条件での実際の m3/h |
直接質量流量計が利用できない場合は、体積測定と密度、または差圧測定から質量流量を計算する必要があります。各方法には独自の不確実性の許容値があり、それぞれの操作点に細心の注意を払う必要があります。
最も単純な方程式は、質量流量 = 体積流量 × 密度です。液体の場合、密度は測定温度での参照テーブルから得られることがよくあります。気体の場合、圧縮率 Z を使用した理想気体の法則を使用して、圧力、温度、組成から密度を計算する必要があります。kg/h で表される気体の質量流量の式は次のとおりです。
質量流量 = 体積流量 (実際の m3/h) × 絶対圧力 (Pa) / (Z × 比ガス定数 × 絶対温度 (K))。
体積流量計が実際の m3/h で測定する場合、密度の計算には実際の圧力と温度を使用する必要があります。 Nm3/h で測定する場合、質量流量への変換には基準密度のみが必要で、実際の温度と圧力の補正は必要ありません。
オリフィス プレート、ベンチュリ管、平均化ピトー管などの差圧装置は、絞りを通過した圧力降下から流量を推測します。一般的な方程式は次のとおりです。
質量流量 = 吐出係数 × 膨張率 × 絞り面積 × (2 × 密度 × 差圧) の平方根。
流量係数はレイノルズ数と一次要素の形状に依存します。 ISO 5167 などの規格では、形状、設置要件、不確かさの計算が定義されています。よくある間違いは、上流側の設置で必要な直管長さが許容されない場合に、鋭利なオリフィスの吐出係数を使用することです。これにより、差圧トランスミッターが正確な場合でも、1 ~ 3% の誤差が生じる可能性があります。
挿入流量計などの速度ベースの機器の場合、質量流量は密度、断面積、平均速度の積です。平均速度は中心線速度と同じではありません。完全に発達した乱流プロファイルでは、平均速度はレイノルズ数に応じて中心線速度のおよそ 0.81 ~ 0.83 倍になります。中心線の値を直接使用すると、流量が 20% も誇張される可能性があります。
100 mm スケジュール 40 パイプは、4.5 バールゲージおよび 35°C で天然ガスを運びます。校正されたオリフィス プレート間の差圧は 2,400 Pa です。ガス組成により、動作条件での密度は 5.3 kg/m3 になります。吐出係数 0.61、内部オリフィス直径 60 mm、および 1 に近い膨張率により、質量流量は約 0.48 kg/s になります。圧力を 4.5 bar ではなく 2.5 bar として入力したため、同じ差圧を密度 2.6 kg/m3 で使用した場合、計算された質量流量は 0.34 kg/s に低下します。これは 29% の誤差であり、フィールド ゲージでは決して気付かないものの、月次調整では判明します。
質量流量計算におけるすべての入力変数には不確実性が伴います。不確かさ 1% の体積流量計と不確かさ 0.5% の密度計算を組み合わせると、誤差が独立して直角位相で結合された場合、質量流量の不確かさは約 1.1% になります。組成が正確にわかっていないために密度の不確かさが 2% である場合、質量流量の不確かさは 2.2% になります。この二次的な不確実性が、密度入力が不確実なアプリケーションでは直接質量流量測定が好まれる理由の 1 つです。
工業用流量計は、異なる物理原理を使用して質量流量を測定します。質量を直接測定するものもあります。速度または体積を測定し、追加の入力に基づいて質量値を計算するものもあります。適切なファミリーの選択は、精度を決定する上で最も重要です。
コリオリ流量計は、振動管内のコリオリ力によって生じる位相シフトを追跡することにより、質量流量を直接測定します。流体は、既知の周波数で励起される 1 つまたは 2 つの湾曲したチューブを通過します。質量がチューブ内を流れると、コリオリの力によって振動にねじれが生じ、チューブ上の 2 点間の位相差は質量流量に比例します。測定は質量に直接結びついているため、個別に密度を補正する必要はありません。
 直接質量流量測定用ACシリーズコリオリ質量流量計 このコリオリ計は質量流量、密度、温度を直接測定するため、個別に密度を補正する必要がありません。安定した性能と高精度により、保管搬送や重要なプロセス制御に適しています。 製品を見る→
コリオリ計は幅広いラインサイズで利用でき、液体、気体、スラリーを扱うことができます。高性能液体測定では、読み取り値の約 ±0.1 パーセントの精度と ±0.05 パーセントの再現性を実現できます。ガス測定の場合、一般的な精度範囲は、動作圧力とメーターのサイズに応じて、読み取り値の ±0.25 ~ ±0.5 パーセントです。最も価値のある特徴は、長期にわたる安定性です。密度や圧力の仮定による校正ドリフトがないため、チューブが清浄な状態に保たれ、ゼロ点が検証されていれば、メーターはフィールド補正を必要とせずに何年も使用し続けることができます。
機械的な測定原理により、メーターは振動、二相流、高粘度の影響を受けやすくなります。物理的影響を詳細に理解したい場合は、コリオリ質量流量計がどのように動作するか、特に位相シフト、周波数、減衰の違いを正確に知る価値があります。その知識は適切な設置条件を定義するのに役立つからです。
熱式質量流量計 measure mass flow rate by sensing the heat transfer from a heated element to the flowing gas. For a clean, dry gas, the heat transfer is directly related to the mass flow rate. The measurement principle is particularly useful for low-pressure or low-velocity gas flows, and it does not require temperature or pressure compensation for mass flow because the thermal response is a function of mass and specific heat. Typical accuracy is ±1 percent of full scale, and repeatability can be very good. The main limitation is that the meter must be calibrated for the specific gas composition, because specific heat capacity changes with composition. Wet, dirty, or non-homogeneous gas streams can also affect the heat transfer behavior.
渦流量計は、絶壁の背後に放出される渦の周波数を測定します。周波数は流体の質量ではなく速度に比例します。質量流量の読み取り値を取得するには、メーターは測定された速度と密度値を組み合わせる必要があります。旋回流量計も同様の原理を使用しますが、流量計の軸の周りに歳差運動が発生します。どちらのファミリーにも統合された圧力センサーと温度センサーを装備できるため、フロー コンピューターが実際の動作条件の読み取り値を密度補正できます。
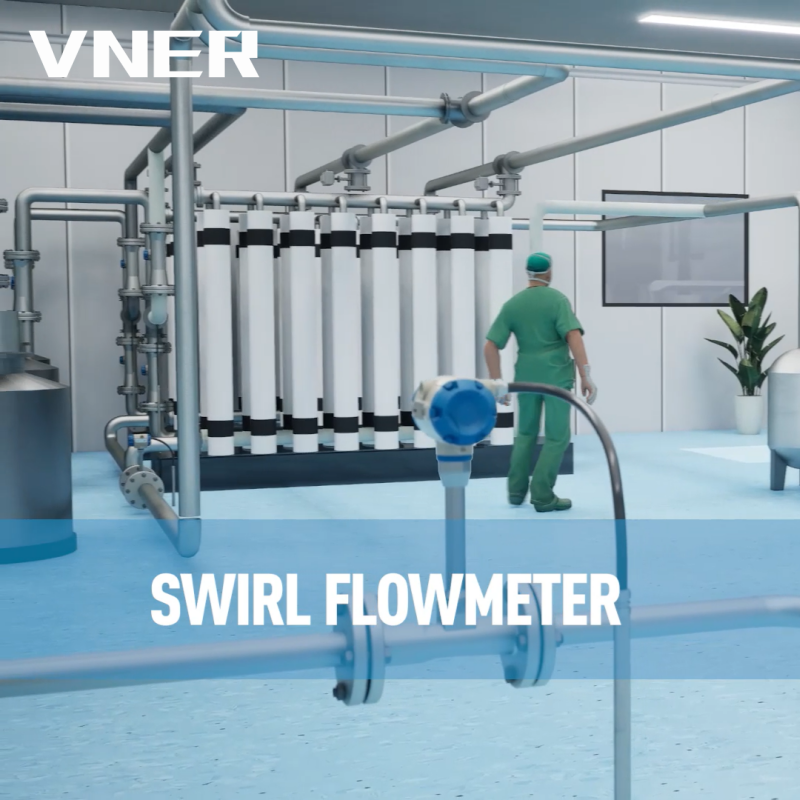 SA80T-TP シリーズ 温度・圧力補償機能を内蔵した旋回流量計 SA80T-TP は、温度センサーと圧力センサーを統合してリアルタイムの密度を計算し、質量流量と標準体積流量を提供します。補正された読み取り値が不可欠な蒸気および圧縮空気ネットワークに最適です。 製品を見る→
このアプローチは、ガスおよび蒸気サービスで広く普及しています。圧力および温度補正を備えた渦流計または渦流計は、質量流量の読み取り値の約 ±1.0 ~ ±1.5 パーセントの精度を実現できます。これは、多くのプロセス制御アプリケーションには十分ですが、管理輸送には十分ではありません。重要なのは、補正入力が実際に流れるストリームを表していることを確認することです。圧力の取り出し点がメーターの上流にあり、パイプに圧力降下がある場合、密度の計算はわずかに誤ります。
タービン流量計 measure the rotational speed of a rotor, which is proportional to the fluid velocity. The meter itself is a volumetric device. To convert the reading to mass flow rate, the operator must provide the density at the operating condition. Turbine meters provide excellent repeatability and are common in metering applications for clean, low-viscosity liquids. The VNER LWQ gas turbine flowmeter and LWGY liquid turbine flowmeter are built around this principle. For gas service, different rotor designs are used, and the density at the operating point must be calculated from pressure and temperature.
電磁流量計 use Faraday's law to measure the velocity of a conductive liquid. The measurement is volumetric, not mass-based. To obtain mass flow, the density of the liquid must be entered into the converter or supplied by a separate density measurement. For liquids with a stable density, such as water or a dilute acid at a fixed composition, the volumetric reading can be converted to mass with acceptable accuracy. For varying density streams, such as slurries or mixtures with changing solids concentration, an electromagnetic flow meter alone is not sufficient for a reliable mass value, and a density source is needed.
適切な流量計は、流体、プロセス条件、必要な精度、設置上の制約、およびメンテナンスの予算によって異なります。普遍的に正しい単一の答えはありません。以下の表は、主要なテクノロジーを比較し、ファーストパス スクリーニングの観点を示しています。
| テクノロジー | 質量 / 体積測定 | 代表的な精度 | 推奨流体 |
|---|---|---|---|
| コリオリ | 直接質量 | 読み取り値の ±0.1% ~ ±0.5% | 液体、気体、スラリー |
| 熱 | 直接質量 (gas) | フルスケールの±1% | クリーンな乾燥ガス |
| 渦・渦巻き | 体積補正 | 読み取り値の±1% | 液体、気体、蒸気 |
| タービン | 体積密度入力 | 読み取り値の±0.5% | 低粘度の液体、気体をきれいに洗浄 |
| 磁気 | 体積密度入力 | 読み取り値の ±0.2% ~ ±0.5% | 導電性液体 |
安定した温度の清浄で低粘度の液体は、磁気計と密度入力を使用して良好に測定できます。スラリーや調製されたポリマー溶液など、密度が変化する液体には、コリオリ測定器の方が適しています。組成が安定したクリーンなガスは、熱式または補償型渦流量計に適しています。液滴や粒子が混入したガスは熱式メーターにとって問題となるため、混合物を処理するのに十分な圧力降下と管の形状を備えたメーターが選択されていれば、コリオリ式メーターの方が適切に機能する可能性があります。
保管転送および会計計量では、±0.1 ~ ±0.25 パーセント程度の精度レベルが必要なため、コリオリまたは密度補正を備えた適切に校正されたタービン メーターが通常選択されます。プロセス制御ループには通常、±1% 以上が必要であり、これにより補償された渦流計または渦流計の使用が可能になります。マテリアルバランスとエネルギー計算では、多くの場合、±0.5% よりも優れた長期再現性が必要です。精度と再現性を区別することが重要です。同じ精度の 2 つのメーターは、年間を通じて大きく異なる動作をする可能性があるため、多くの場合、再現性が長期的なマテリアル バランスの決定的な基準となります。
圧力と温度の制限は重要です。コリオリ計は中程度の圧力降下デバイスであるため、低圧ガスラインには十分な圧力バジェットがない可能性があります。温度計は圧力損失が非常に低いため、低圧ガスに適しています。渦流計または渦流計は信号を生成するために一定の最小速度を必要とするため、非常に低い流量では使用できません。直管配管の要件も異なります。コリオリ計は上流の外乱の影響を比較的受けませんが、渦流計や渦流計では上流の直管に 10 ~ 25 のパイプ直径が必要な場合が多く、磁気計ではさらにそれ以上の直径が必要です。
コリオリメーターには流れの中に可動部品がありませんが、センサーチューブは粘着性のあるプロセス流体でコーティングされる可能性があります。検証は通常、ゼロ点をチェックし、測定された密度を実験室サンプルと比較することで構成されます。ボルテックスメーターとスワールメーターには可動部品がないという利点がありますが、ストレーナが取り付けられていない場合、過度の振動や不純物によってセンサーが損傷する可能性があります。温度計は特定のガス組成での校正が必要です。タービン メーターには可動ベアリングがあり、特に汚れたガスや研磨性の液体の中で故障する可能性が最も高いコンポーネントです。
これは業界で最も被害の大きいエラーです。 1 bar、25°C で 500 m3/h のガスを示すメーターは、8 bar、25°C で 500 m3/h を示す同じメーターよりもはるかに小さい質量流量を示します。エンジニアリング チームがデータシートに 500 Nm3/h と書いているにもかかわらず、メーターが実際の m3/h で校正されている場合、結果として得られる質量流量は、基準密度に対する実際の密度の比によってずれることになります。これは、高圧ガスの場合、7 倍以上になる可能性があります。
体積計が意図的に使用されている場合でも、多くの場合、単一の密度値がフロー コンピューターに入力され、更新されません。 1 年にわたって、ガス処理プラントはさまざまな圧力と温度の設定値で稼働し、流量計の密度が 15 ~ 20 パーセント変化する可能性があります。静的密度値は系統的な質量流量誤差の原因となり、最終的にはプラント全体の物質バランスで目に見えるようになります。
渦流量計、渦流量計、および差圧流量計では、安定した流量プロファイルを実現するために特定の上流直管長さが必要です。メーターのすぐ上流にある 1 つの 90 度エルボによって渦が発生し、キャリブレーションが変化し、数パーセントの誤差が生じる可能性があります。通常の解決策は、20 を超える上流パイプの直径にメーターを取り付けるか、流量調整器を使用することです。これを行わないと、新しいインストールでパフォーマンスが低下する最も一般的な原因の 1 つです。
水で校正された流量計をガス流で使用すると、レイノルズ数範囲が大きく異なります。これにより、流量係数または K ファクターが変化する可能性があります。体積計の場合、校正は特定の粘度および密度を使用した工場条件で行われることがよくあります。プロセス流体の粘度が大きく異なる場合は、校正曲線を調整するか、プロセス特性に一致する流体でメーターを校正する必要があります。
ガス用の渦流計または渦流計を指定する場合、計器が質量流量を出力すると予想される場合、補償は必須です。一部の購入者は、標準の渦メーターを注文し、フロー コンピューターが固定密度を使用することを期待しています。圧力が変動し、補償が取り付けられていない場合は、出力が誤ります。サプライヤーは、補償がどのように構成されているか、および圧力センサーと温度センサーがどこに配置されているかを正確に説明する必要があります。
一般的なプロジェクトの調達順序は、体積計を早期に購入し、試運転時にプロセスに質量流量が必要であることを発見することです。その結果、部分的な再設計、承認文書の変更、および遅延が発生しました。最初から測定目的をデータシートに書き込んでおくほうが安価な方法です。出力は質量流量である必要があるかどうか、どの単位が必要か、どの動作点でどの精度が必須であるかを述べます。これにより、どのサプライヤーも最初から適切なテクノロジーを見積もることができます。
質量流量はあらゆるプロセス産業に現れますが、物質収支、エネルギーコスト、契約収益が関係するところでは、質量流量を正確に測定するというプレッシャーが最も高くなります。
石油とガスの生産では、質量流量は井戸の割り当て、分離器の性能の監視、保管場所での天然ガスの測定に使用されます。圧縮天然ガス (CNG) は、高圧で保管され、圧力と温度が急速に変化する高速充填シーケンスで供給されるため、最も要求の厳しい用途の 1 つです。 CNG ディスペンサーの体積計は、圧力と温度を完全に補正する必要があります。そうしないと、表示される供給質量が変動します。特殊なコリオリ質量流量計は、質量を直接測定し、変化する流量条件に迅速に対応できるため、この役割のために設計されています。
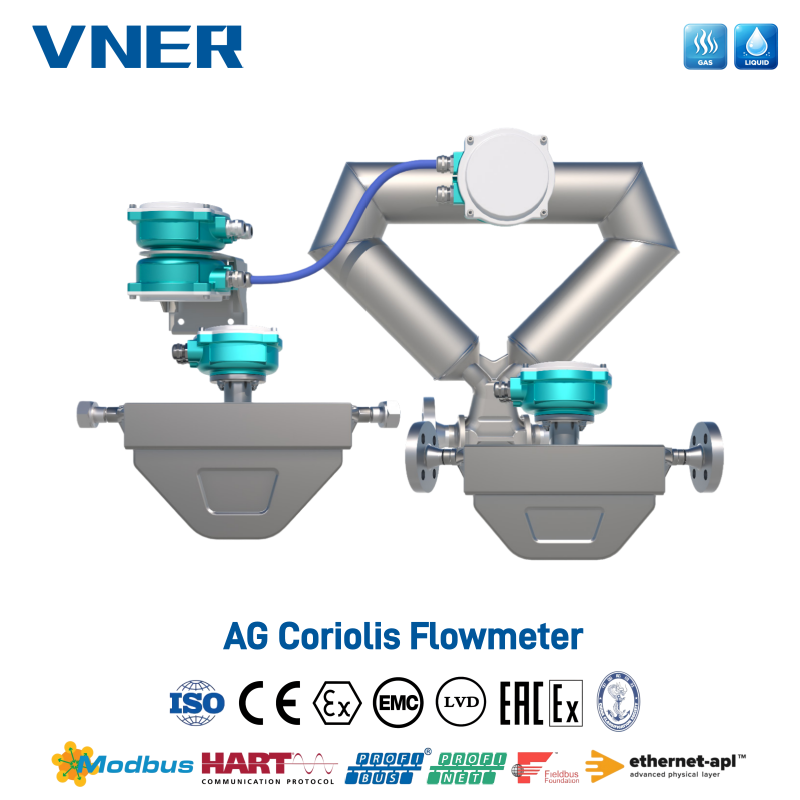 CNG および LNG ディスペンス用 AG シリーズ コリオリ質量流量計 CNG および LNG 燃料供給用に設計されたこのコリオリ計は、±0.50% の認定バッチ精度で直接質量流量測定を実現します。高圧および極低温に対応し、信頼性の高い保管輸送を保証します。 製品を見る→
VNER は、特に CNG の分配および圧縮ループに特化した AG-CNG 専用コリオリ質量流量計を供給しています。このメーターは、石油およびガス分野向けの同社の広範なポートフォリオの一部であり、正確な質量測定により請求、盗難防止、コンプレッサーの保護がサポートされます。
化学プラントは、反応器への供給制御、触媒注入、および添加剤の投与を質量流量に依存しています。反応物の質量流量にわずかな誤差があると、化学量論比が変化し、副反応、規格外の生成物、または触媒の無駄が生じる可能性があります。コリオリ計は幅広い密度に対応し、直接インラインに設置できるため、この用途によく使用されます。精度要件がそれほど厳しくない場合には、補償付きの渦流計と渦流計が一般的な低コストの代替品となります。
ポリシリコンの製造では、トリクロロシランや水素などのガスを非常に正確な量で供給する必要があります。リアクターは高圧および高温で動作するため、質量流量の虚偽表示は堆積速度と結晶の品質に影響を与える可能性があります。コリオリ質量流量計は、個別の組成分析を必要とせずにこれらのガスや蒸気の実際の質量を測定できるため、この業界で使用されています。原子炉の停止は非常に高くつくため、長い運転サイクルにわたるメーターの信頼性は精度と同じくらい重要です。
パワー plants use mass flow rate to monitor boiler feedwater, fuel gas, and steam output. In steam measurement, a vortex or swirl meter with temperature and pressure compensation is common because it can survive high temperatures and delivers a usable mass flow value. In boilers, the mass flow of fuel is directly related to heat input, so an inaccurate mass flow reading causes inefficient combustion and higher CO₂ emissions. The economic impact is visible in the fuel bill.
水および廃水処理では、質量流量は化学物質の投与と固体負荷の計算に使用されます。電磁流量計は水中の体積流量測定の主流ですが、プラントで単位流量あたりに追加される塩素またはポリマーの質量を制御する必要がある場合、密度を把握しておく必要があります。磁気メーターと密度測定を組み合わせると、質量流量が得られます。固体含有量が異なる廃水では、パイプのサイズと圧力降下が適合すると仮定すると、コリオリ計などの直接質量測定により不確実性を大幅に低減できます。
EPC請負業者はプロセスライン用に流量計を大量に購入し、OEMは流量計をスキッドやパッケージ化された機器に統合します。どちらのグループも、明確な文書とともに時間どおりに提供される、一貫性があり、再現可能な機器を必要としています。 VNER などのサプライヤーが使用するエンジニアリング主導のサイジング アプローチは、この分野では非常に重要です。サプライヤーは、単にカタログ モデルを引用するのではなく、プロセス データに基づいて、予想される流量範囲、圧力損失、精度を計算します。 EPC エンジニアは、メーターがどの単位を出力するか、メーターが制御システムとどのように通信するか、ベンダーがコミッショニングと校正をどのようにサポートするかを知る必要もあります。
複数のプロセス産業にわたって同じ質量流量を測定する必要がある場合ほど、これが顕著に現れる場所はありません。の プロセス産業 この装置によって供給されるものには、流体が気体、液体、またはスラリーであるかどうかにかかわらず、流量出力が質量まで追跡可能である必要があるという 1 つの共通の要件があります。
流量計を指定する場合、データシートには流体の名前、組成、動作圧力と温度、密度、粘度、許容圧力降下、パイプサイズ、流量範囲、必要な精度、および出力信号が含まれている必要があります。 「天然ガスに適している」といった漠然とした表現では不十分だ。エンジニアは最小流量と最大流量の両方を指定する必要があります。質量流量計の場合、最大流量によって必要なセンサーのサイズが決まり、最小流量によってメーターが信号を損なうことなく流量を解析できるかどうかが決まります。コリオリ計は優れたターンダウンを備えていますが、非常に低い流量では密度とゼロ安定性が制限要因になります。
サプライヤーは、同じ流体ファミリーおよび同じプラント サービスの経験を証明する必要があります。リファレンス設備、校正設備、長期サポートは、膨大なカタログよりも重要です。サプライヤーが社内校正を実施しているかどうか、またその校正がどの程度追跡可能であるかを確認してください。コリオリ計の場合、動作条件でのゼロ点検証と密度チェックが有用な受け入れテストです。補償された渦流計または渦流計の場合、ベンダーは補償方程式と実際の動作圧力変動の下での不確実性を開示する必要があります。
質量流量計は通常、4 ~ 20 mA 信号、HART、Modbus、またはフィールドバスを提供します。 DCS のスケーリングはこれに依存するため、制御エンジニアは流量信号が質量流量か体積流量かを知る必要があります。圧力および温度補償を備えたメーターの場合、トランスミッター内の流量コンピューターが密度補正を行い、DCS が質量流量を直接受け取ります。メーターが体積のみを提供し、DCS が変換を行う場合、DCS には実際の圧力と温度の入力が必要で、その計算は試運転時にメーター自身の計算に対して検証される必要があります。
試運転時には、流量がない状態でメーターの読み取り値がゼロであること、およびトリム値がメーカーの許容範囲内であることを確認してください。可能であれば、水を使用して湿式テストを実行するか、同じライン上の既存の校正済み流量計とメーターを比較してください。ガスの場合は、可能な場合は校正済みの低流量または高流量のテスト装置を使用します。補償に使用される圧力センサーと温度センサーが正しく配置されていること、適切なスパンがあること、およびフロー コンピューターによって表示される値が密度の手計算と一致していることを確認してください。
購入価格はライフサイクルの一部にすぎません。再現性の悪いメーターを使用すると、プロセスオペレーターに化学物質の過剰供給または過少供給を強いることになり、運用コストが 1 か月でメーターの価格を超える可能性があります。圧力損失が大きいメーターでは、より大型のポンプが必要となり、エネルギー消費が増加する場合があります。迅速に検証でき、流体と接触する可動部品がないメーターは、通常、頻繁なメンテナンスが必要な安価なメーターよりも 10 年間の総コストが低くなります。
質量流量は、プロセス制御、エネルギー計算、製品品質において非常に重要な量です。体積測定値は油圧のサイジングやポンプの選択に役立ちますが、密度が既知で安定していない限り、質量値の代わりにはなりません。圧力、温度、または組成が変化するプラントでは、信頼できる唯一の方法は、コリオリ計で質量を直接測定するか、速度ベースの計器に圧力と温度の補正を追加することです。
プラントエンジニアにとって最も重要な習慣は、技術を選択する前に測定目的を検証することです。 EPC および OEM チームにとって重要なのは、メーターのサイズを正しく設定し、出力単位を確認するために十分なプロセス データをサプライヤーに提供することです。オペレーターにとっての教訓は、質量流量の測定値は画面上の数値ではないということです。これはマテリアルバランスの基礎であり、実験室分析と同様に注目に値します。企業がセンシング要素からフローコンピュータ、制御システムに至る経路全体に焦点を当てる場合、質量流量は日々の誤差の原因ではなく、信頼できる決定ツールになります。
当社はすべての製品とサービスを国際基準に基づいて提供します。

+86-18652789521
+86-18052582295
+86-0514-83633600 / 83633900

+86-0514-83633600 / 83633900

shawn@vnerflow.com
info@vnerflow.com

中国揚州市宜鄭市陳吉鎮工業団地Xingye Road 11号