Language
If you need any help, please feel free to contact us
 0
見積もりを入手してください!
0
見積もりを入手してください!
中国東部の石油化学施設では、同じ飽和蒸気ヘッダーで 2 つの流量計 (下流側の渦流量計と上流側のコリオリ質量流量計) を直列に操作していました。丸 1 か月間、各機器は 2% 以内で相互に追跡しました。その後、プラントは蒸気負荷を変更し、週末にかけてヘッダー圧力が 4 bar 近く低下し、2 つの測定値は 11% 乖離しました。容積測定装置である渦メーターは、試運転時にプログラムされた固定密度を適用していました。コリオリ計は質量を直接測定していました。どちらのメーターも故障していませんでした。このエラーは概念的なものでした。プラントは、密度を再検査することなく、体積測定値を大量測定値であるかのように扱っていました。
流量計装を扱ったことのあるエンジニアなら誰でも、何らかの形でこの問題に遭遇したことがあります。質量流量と体積流量の関係は、1 つの式、1 つの密度値という一見単純に見えます。しかし、密度が銘板に記載されているとおりであることはほとんどありません。変換を誤ると、材料バランスが歪み、蒸気とエネルギーの計算が損なわれ、エネルギーが浪費され、極端な場合にはプロセスが危険な動作状態に陥る可能性があります。
この記事では、各流量が実際に何を示すのか、流量間の変換方法、実際のプロセス条件下で密度はどうなるのか、どの機器テクノロジーが質量を直接測定し、どの機器テクノロジーが代わりに体積を測定するのか、サービスに適切な選択を行う方法について説明します。結論を先に言うと、質量流量はプロセスの経済性と安全性が構築される物理的に保存された量です。体積流量は、密度が既知で安定しており、正しく適用されている場合にのみ信頼できる便利な代用手段です。
質量流量は、単位時間あたりに特定の断面を横切る流体の質量です。工業的な慣行では、キログラム/時間、トン/時間、またはポンド/分で表されます。質量は通常のプロセスにおいて保存されます。圧力、温度、または位相の変化によって生成または破壊されることはありません。プロセスで質量が減少または増加しているように見える場合、実際に見ているのは在庫の変化であり、質量数自体の変化ではありません。
体積流量は、単位時間当たりに断面を通過する流体の体積であり、立方メートル/時間またはリットル/分で表されます。ボリュームは保存されません。大気圧で 1 立方メートルを占める同じキログラムの気体は、高圧ではその体積の一部を占めます。 1 回転あたり一定の体積を供給するポンプは、ポンプに流入する流体の密度に応じて、非常に異なる質量流量を供給します。
実際の結果は単純ですが、見落とされがちです。プロセスに関する質問が「どれだけの材料が生産、消費、または移動しているか」という表現で表現される場合、その答えは質量ベースに属することになります。 「このタンクの充填速度はどのくらいか」または「この水道管の流れはどのくらいか」という質問がある場合、体積ベースを使用するのが自然であり、適切です。この 2 つを混同するのは単位の問題ではありません。それは意味の問題です。
| 数量 | 一般的な産業単位 | 密度が変化しても保存されるのか? | 直接答える |
|---|---|---|---|
| 質量流量 | kg/時、t/時、ポンド/分 | はい | 実際にどれだけの物質が動いているのでしょうか? |
| 体積流量 | m 3 /h、L/min、gpm | いいえ | 1時間あたりに通過するパイプの量はどれくらいですか? |
2 つの量は密度によって関連付けられます。体積流量から質量流量を取得するには、メーターの動作条件での流体の密度を掛けます。質量流量から体積流量を取得するには、同じ密度で割ります。算術は簡単です。エンジニアリング上の問題は、どの密度値を使用するかを決定することであり、実際のエラーのほとんどはそこから始まります。
ṁ が質量流量、Q が体積流量、ρ が流体密度である場合、関係は次のとおりです。
ṁ = Q × ρ 、したがって Q = ṁ / ρ
最初に液体の例を見てみましょう。 20 °C の水の密度は約 998 kg/m です。 3 。 20mのライン 3 したがって、水の /h は 20 × 998 = 19,960 kg/h、つまり 1 時間あたり 20 トン近くの量を運びます。水の密度は温度とともにゆっくりと変化するため、この変換は温度が安定している場合には何年も有効です。
ここでガスの例を考えてみましょう。 25 °C、大気圧の空気の密度は約 1.18 kg/m です。 3 。 1 時間あたり 20 立方メートルの空気は、1 時間あたり約 24 kg に相当します。同じ空気を絶対圧力 6 bar まで圧縮すると、密度は約 7.1 kg/m に上昇します。 3 ;同じ体積流量は約 142 kg/h を表します。体積数は変化しませんでしたが、輸送される質量は 6 倍に増加しました。最初の条件を 2 番目の密度に変換したり、その逆を変換したりすると、数百パーセントずれてしまいます。
それがこのセクションのタイトルのキャッチです。変換係数自体が変数です。液体の場合、ゆっくりと変化します。気体の場合、圧力と温度が変化するたびに変化します。蒸気の場合、適度な圧力範囲全体で劇的に変化する可能性があります。
報告規則に関連する 2 つ目の問題があります。天然ガスや圧縮空気の実務では、流量は通常の立方メートル/時 (Nm) で表されることがよくあります。 3 /h) または標準立方メートル/時 (Sm) 3 /h)。これらはライン条件における実際の体積流量ではありません。これらは、固定基準条件(標準立方メートルの場合は 0 °C および 1.01325 bar、標準立方メートルの場合は同じ圧力で 15 °C または 20 °C)でガスが占める体積として表される質量流量です。 10,000 Nm として報告される数値 3 /h は、パイプ内の実際の圧力に関係なく、典型的な天然ガス組成の場合、およそ 7,500 kg/h の質量流量です。したがって、実際の体積、標準体積、質量の間で変換するには、基準条件と実際の動作条件の両方が正しく記載されている必要があります。
密度は単位体積あたりの質量です。プロセス条件下での動作によって、質量の代わりに体積測定値を使用するときに吸収される誤差の量が決まります。流体ファミリが異なれば動作も大きく異なり、その違いによって、この記事で後述する機器選択ロジック全体が決まります。
液体はほぼ非圧縮性ですが、熱膨張します。水は、10 ~ 60 °C の範囲で摂氏 1 度あたり約 0.03 パーセントの密度を失います。 10 °C から 50 °C までの全スパンでは、密度が約 1.2 パーセント変化します。それは小さなことのように思えますが、実際にそうなることもよくあります。でも1000メートル以内に 3 /h の水ラインでは、1.2 パーセントの密度誤差は、1 時間あたり 12 トンの隠れた誤差になります。炭化水素はさらに膨張します。軽ディーゼルは 15 °C と 40 °C の間で密度が 2 パーセント強変化します。液体燃料の保管輸送の場合、2% の誤差は完全に重要です。そのため、スキッドの計量では密度が仮定ではなく測定されます。
気体は、理想気体の法則の第一次近似に従って動作します: ρ = P × M / (R × T)。ここで、P は絶対圧力、T は絶対温度、M はモル質量、R は普遍気体定数です。絶対圧力が 2 倍になると密度も 2 倍になります。絶対温度を 280 K から 320 K に上げると、密度は 12.5 パーセント低下します。実際の気体は理想の法則から逸脱しており、その逸脱は圧縮率 Z によって把握されますが、定性的な結論は変わりません。つまり、圧力や温度が変化すると気体密度は大きく変化します。
蒸気は特殊なケースです。飽和蒸気密度は圧力の急峻な関数です。絶対圧 5 bar から 10 bar の間では、飽和蒸気密度は約 2.67kg/m から約 5.15kg/m へとほぼ 2 倍になります。 3 。より低い条件に合わせて校正された容積蒸気計は、より高い条件に達すると質量流量をほぼ 50% 過小評価します。
| 流体 | 条件A | 密度A | 条件B | 密度B | 変更 |
|---|---|---|---|---|---|
| 水 | 10℃、1バール | 999.7kg/m 3 | 50℃、1バール | 988.0kg/m 3 | -1.2% |
| 軽ディーゼル | 15℃、1バール | 835kg/m 3 | 40℃、1バール | 816kg/m 3 | -2.3% |
| 空気 | 20 °C、絶対圧力 1.013 バール | 1.205kg/m 3 | 20 °C、絶対圧力 6 bar | 7.14kg/m 3 | 492% |
| 飽和蒸気 | 腹筋5バール | 2.67 kg/m 3 | 腹筋10バール | 5.15 kg/m 3 | 93% |
| 天然ガス | 絶対圧力 1.013 バール、20 °C | 0.72kg/m 3 | 絶対圧力 20 バール、20 °C | ≈15.3kg/m 3 | 2030% |
パターンは一貫しています。液体の場合、狭い温度範囲では一定の密度が許容される場合があります。ガスや蒸気の場合は、事実上、そのようなことはありません。
典型的なプロセス プラントをサポートする工学計算を調べると、ほぼすべてが質量ベースであることがわかります。例外は、次のセクションで説明するいくつかのアプリケーションであり、その場合、体積が自然な商業単位となります。なぜ質量が流量測定を支配するのかを理解すると、機器の選択がしばしば質量を直接測定するか体積から再構築するかの決定となる理由が説明されます。
燃焼とエネルギーの放出が最も明確な例です。ボイラー、炉、またはガス タービンには制御された空燃比が必要ですが、その比は体積ではなく質量の比です。燃料ガス圧力の変化が気づかれないと、同じ体積測定値に対して供給される燃料の質量が変化し、化学量論が変化し、火炎温度が変化し、排出量が増加し、効率が低下します。燃焼用空気と燃料の体積流量だけを追跡しているオペレーターは、事実上、これらの変化に気付かないことになります。
蒸気システムはエネルギーを分配し、蒸気内のエネルギーはその質量によって運ばれます。 8 bar で 1 時間あたり 1 トンの飽和蒸気が凝縮すると、約 3 分の 2 メガワットの有用なプロセス熱が放出されます。したがって、蒸気質量流量の読み取り値の 10% 誤差は、プラントのエネルギー バランスの 10% 誤差であり、ボイラー効率レポートまたは復水戻りバランスにおける説明不能なギャップとして表面化します。
化学反応の化学量論が 3 番目の理由になります。 2つの別個の流れからなる反応器供給物は、モル比に従って混合される。モルは質量を分子量で割ったものです。供給システムが 1 つの成分を体積で計量し、密度がドリフトすると、モル比が変化し、反応器が規格外の生成物を生成したり、高価な触媒を無駄にしたり、危険な副反応を引き起こしたりする可能性があります。
マテリアルバランス、歩留まり計算、損失管理にも質量が必要です。毎月のマスバランスを締める工場では、その合計を使用して、漏れ、盗難、プロセスの混乱、および会計エラーを検出します。質量のみが保存されるため、これらの天秤は体積ではなく質量を調整します。有効な密度なしで天びんに入力された体積測定値は、架空の増減を生成し、調査に何日もかかります。
最後に、安全システムのサイズは質量に基づいて決定されます。圧力リリーフバルブとフレアヘッダーは、信頼できる最悪のシナリオが生成する可能性のある質量流量に対処する必要があります。正確な密度を持たずに体積測定値に基づいて救済装置のサイズを決定することは、救済システムのサイズが不足する早道となり、施設の保護層に重大なギャップが生じることになります。
質量流量は必ずしも必要な量であるとは限りません。合法的な容積測定アプリケーションを認識することで、大量の機器への過剰な支出を防ぎ、エンジニアリングを誠実に保ちます。
上下水道ネットワークが最大のカテゴリです。配電システムは容量に基づいて請求され、タンクは容量に基づいてサイズが設定され、ポンプ曲線は容量に基づいて公開されます。通常の動作範囲における水の密度の変化は、最も厳密な質量バランスを除いて無視できるほど小さいです。市営水道、冷却水、廃水ラインには、体積を直接読み取る電磁メーターまたは超音波メーターが適切に供給されています。
バッチ充填と分注は 2 番目のカテゴリを形成します。容器を特定のレベルまで満たすこと、または規定の量の液体を反応器に供給することが目標の場合、体積の読み取り自体がプロセスの目標となります。バッチの質量は、調製された混合物の密度から後で計算できます。
3 番目のカテゴリは、圧力と温度が制御されるサービスにおけるガスの流れです。調整された圧力でレシーバーから動作する圧縮空気システムは、一度に数時間にわたってほぼ一定の密度を保ちます。単一の設定値密度値を備えたタービン メーターまたは渦メーターは、エアコンプレッサー ネットワークに完全に適切な監視情報を提供する可能性があります。
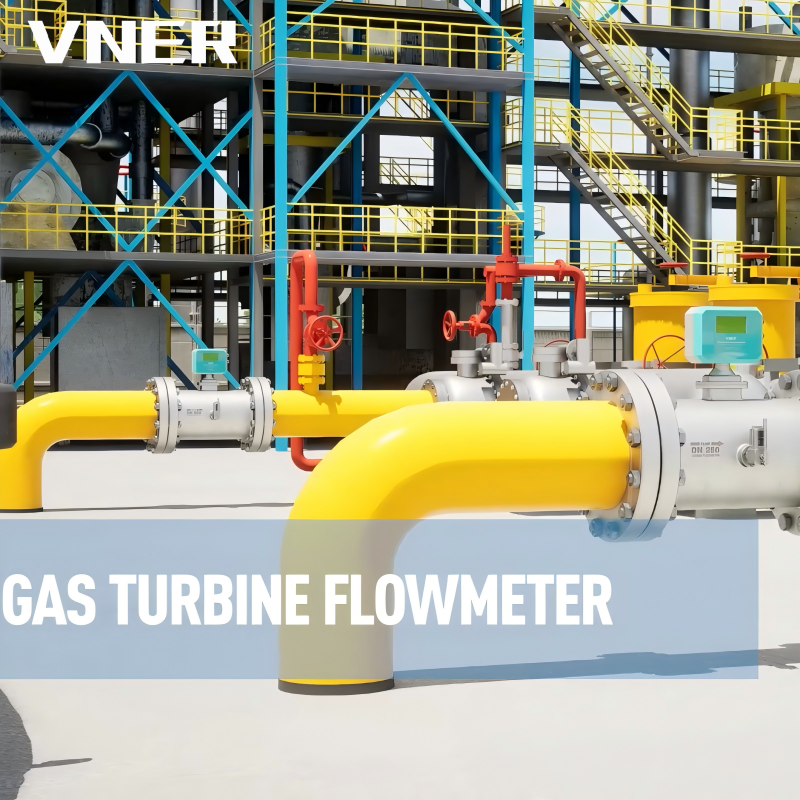 安定した乾性ガス流量を実現するガスタービン流量計 LWQ シリーズ 安定した条件下でクリーンで乾燥したガス用に設計されたこのタービン メーターは、圧力損失が低く、再現可能な体積測定値を提供し、温度および圧力センサーと組み合わせることで補正された流量をサポートします。 製品を見る→
VNER の LWQ ガスタービン流量計は、安定した状態でのクリーンで乾燥したガス流量の場合、測定をシンプルに保つことの価値を実証します。つまり、圧力損失が低く、体積の読み取り値が再現可能で、メンテナンスが最小限に抑えられます。プロセスが安定した圧力と温度を保証する場合、制御システムに適用される単一の密度値は、その体積読み取り値を監視目的で許容可能な精度で質量に変換します。キーワードは「安定した状況」です。ガス供給圧力が変化した瞬間、単密度変換は無効になります。
密度誤差のコストが高い場合、最も確実な解決策は質量を直接測定することです。コリオリ流量計は、直接質量測定の業界標準です。
コリオリ計には、流体が流れる 1 つまたは 2 つの曲線または直線の管が含まれています。真空管は電磁ドライバーによって固有振動数で振動します。流体が振動チューブ内を移動すると、コリオリの加速度が発生し、質量流量に比例してチューブの振動が歪みます。チューブ上の 2 つのポイントにあるセンサーがこの位相シフトを検出し、それを質量読み取り値に変換します。測定の物理学は流体の密度、温度、圧力、または流量プロファイルに依存しないため、この技術は本質的に質量ベースとなります。
同じ発振周波数によりチューブ内の質量も明らかになり、副産物としてメーターに連続密度出力が得られます。この密度出力は多くの場合、数十分の 1 パーセントの精度であり、それ自体を濃度監視、製品変化の検出、またはライン条件での測定質量流量の体積流量への変換に使用できます。
コリオリ メーターの強みは、保管輸送や重要なプロセス サービスでの広範な使用を説明しています。可動部品がなく、上流または下流の直流要件がなく、幅広いターンダウン比、およびよく使用されている工業用メーターの典型的な精度がレートの 0.1 ~ 0.2 パーセントです。液体、スラリー、高密度ガスにも同様に対応します。
制限は測定に関するものではなく、応用に関するものです。コリオリ計は流れが制限を通過するため圧力降下を引き起こします。コストは回線サイズに応じて急激に増加します。また、外部振動が測定に伝わらないように、メーター本体を適切にサポートする必要があります。高温での使用では、流管の材質と電子機器を慎重に指定する必要があります。
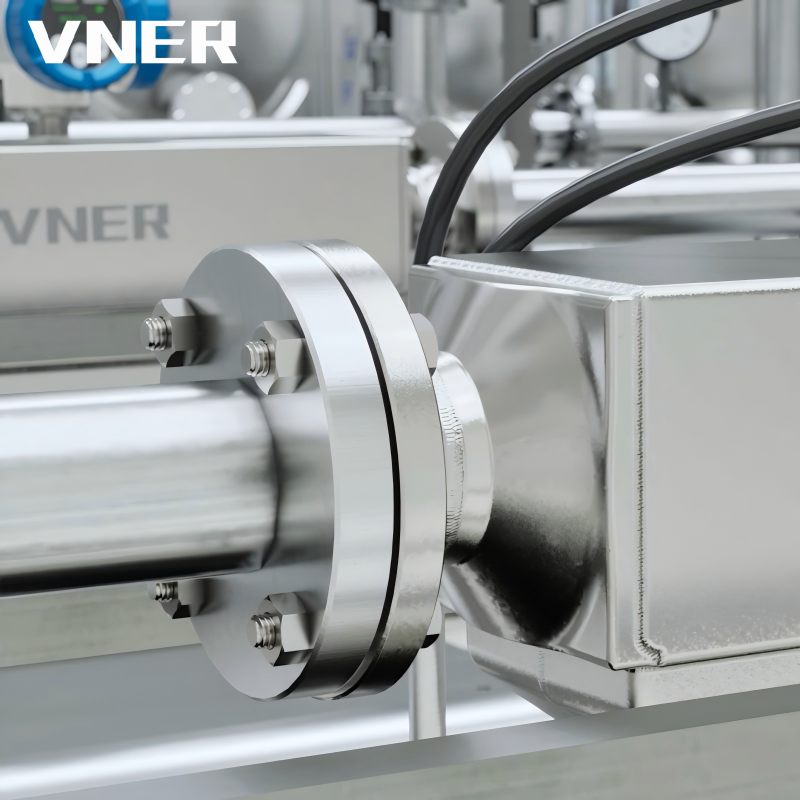 直接質量および密度測定用の AC シリーズ コリオリ質量流量計 このコリオリ計は 1 台の機器から真の質量流量、密度、温度を提供するため、密度の仮定が当てはまらない化学薬品の投与やプロセス制御に適しています。 製品を見る→
VNER の AC シリーズ コリオリ質量流量計は、現代のプラントにおけるこの技術の実際的な形状を示しています。これは、単一の機器から真の質量読み取り値、密度読み取り値、および温度読み取り値を提供し、通常、密度の仮定が間違っていることがわかっている化学物質の注入、プロセス制御、および燃料測定アプリケーションに仕様化されています。測定原理のより詳細な説明は、こちらをご覧ください。 コリオリ質量流量計の仕組みに関する記事 .
この記事の冒頭で説明した蒸気ラインの不一致に対処するエンジニアにとって、コリオリ計は問題の根源を解決します。質量の計算には何も必要ないため、密度は仮定されません。後でレポートに体積数値が必要になった場合、メーターの密度出力は逆変換を実行します。 1 つの機器で質量と体積の関係の両方向をカバーします。
コリオリ計は多くの用途に経済的に正当化されますが、すべての用途に適しているわけではありません。大規模な水道管、広範な空気分配ネットワーク、または必要な精度が数パーセントであるプロセスでは、代替品より何倍も高価な質量計は必要ありません。これらのサービスでは、体積計と密度計算が従来のソリューションです。
コンセプトは単純です。メーターは体積を測定し、2 つまたは 3 つのトランスミッターがメーターの実際の圧力と温度を測定し、フロー コンピューターまたは制御システムがそれらの値から密度を計算します。気体の場合、計算は次のようになります。
ṁ = Q × P × M / (Z × R × T)
P と T はメーターの位置で測定され、絶対単位に変換されます。蒸気の場合、密度は、飽和蒸気の測定圧力、または過熱蒸気の圧力と温度を使用した蒸気テーブルの定式化から得られます。
このアプローチはどの程度優れていますか?適切に維持された渦流計または渦流計、スパンの 0.5 パーセントより良好に校正された圧力トランスミッター、誤差が 1 ケルビン未満の温度プローブ、および一定に保たれる流体組成を使用すると、結果として生じる質量流量の不確かさは、通常、読み取り値の 1.5 ~ 3 パーセントの範囲になります。これは、内部効率の監視、プロセス単位間の割り当て、およびほとんどの規制報告には十分です。これは、一般に 0.5% 程度の不確実性が要求される財政管理移管には適切ではありません。
前提が重要です。流体は単相で均質である必要があります。湿った蒸気は密度計算を完全に無効にします。計算に使用される圧力は、制御バルブを通過して 50 メートル下流の出湯ポイントでの圧力ではなく、体積要素での圧力である必要があります。温度センサーは正しい深さまで挿入する必要があります。また、モル質量 M は密度式に直接現れるため、組成を検証する必要があります。
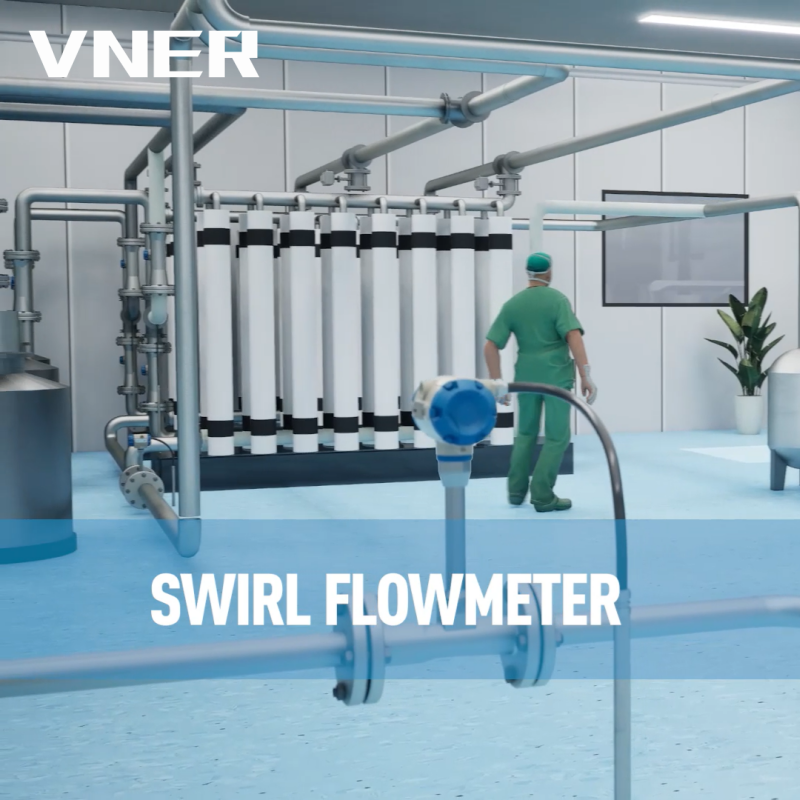 SA80T-TP シリーズ 補償一体型旋回流量計 この渦流量計は、温度センサーと圧力センサーを 1 つの本体に統合しており、蒸気および圧縮ガスのエネルギー計測アプリケーションにおける質量流量出力のリアルタイム密度補正を可能にします。 製品を見る→
VNER は、SA80TTP シリーズの温度圧力補償型渦流量計を使用して統合の課題に取り組んでいます。スワールメーターは渦の歳差運動による体積流量を測定し、SA80TTP バージョンでは同じ本体に統合圧力ポートと温度センサーが追加されているため、補償計算には測定点での実際のプロセス条件が使用されます。 1 台の機器がラインにフランジ接続され、別々に取り付けられたトランスミッターと導圧管という通常のパッチワークを必要とせずに、補償された質量流量出力を提供します。飽和蒸気の供給や圧縮ガスのネットワークなどのサービスにおいて、このタイプのメーターはプラントのエネルギー計算の主力となっています。
質量を直接測定するか、補正を行って体積を測定するかの選択は、少数の質問に限定されます。購入前に回答することで、質量計を必要としないサービスのために質量計を購入することと、質量計を必要とするサービスのために単純な体積計を購入するという 2 つの最も一般的な仕様エラーを防ぐことができます。
| 基準 | コリオリ質量計 | T/P補正付き容積計 |
|---|---|---|
| 測定原理 | コリオリ力による直接質量 | 渦、渦、またはタービンからの体積。 T と P から計算された密度 |
| 一般的な質量精度 | レートの0.1~0.2% | 読み取り値の 1.5 ~ 3% |
| 密度の取り扱い | 連続測定 | 計算済み。構成を固定する必要がある |
| 圧力損失 | 中程度から高程度 | 低から中程度 |
| ストレートラン要件 | いいえne | 通常は指定されます |
| 可動部品 | いいえne | タービン: 回転。渦と渦巻き:なし |
| 最適なサービス | 可変密度、財政的、プロセスクリティカル | 安定したガス/蒸気ネットワーク、監視 |
| コストプロファイル | 初期コストは高く、メンテナンスは低め | 初期コストが低く、定期的な T/P トランスミッタ校正 |
仕様プロセスには 2 つの追加基準が含まれます。まず、校正能力です。質量計の性能は、検証された校正ループによって決まります。第 2 に、エンジニアリング サポートです。カタログ表ではなく、実際のプロセス データに基づいて機器のサイズを決定するベンダーは、サービス中に規定の精度を満たすメーターを提供する可能性が大幅に高くなります。 VNER は、エンジニアリング主導のサイジング アプローチについて説明しています。 概要ページ 、実際の値は、適切な流量セクションの選択、低流量カットオフの設定、補償計算のための正しい密度モデルの指定などの詳細に表示されます。
数値例によって概念が固定されます。次の 3 つのケースは、プラントの実践における最も一般的な変換タスクを表しています。
飽和蒸気ラインの渦メーターは 8,000 m を示します 3 7 bar 絶対圧で /h。飽和温度は約 165 °C、スチームテーブル密度は 3.67 kg/m です。 3 。質量流量は 8,000 × 3.67 = 29,360 kg/h です。植物が 2.16 kg/m の一定密度を維持していた場合 3 以前の 4 bar 動作点から計算された質量流量は 17,280 kg/h となり、実際の質量を 41 パーセント低く見積もっています。その数値に基づいて蒸気バランスを構築すると、不可能なほどの巨額の損失が発生することがわかります。
DN100 メーターの運転では、絶対圧 20 bar、25 °C で天然ガスが輸送されます。平均速度は 10 m/s です。断面積は π × (0.1)² / 4 = 0.00785 m² なので、体積流量は 10 × 0.00785 × 3,600 = 283 m となります。 3 /h.モル質量が 17.2 kg/kmol、圧縮率 Z が 20 bar、25 °C で 0.92、ユニバーサル気体定数が 8,314 J/(kmol・K) の場合、密度は (20 × 10⁵ × 17.2) / (0.92 × 8,314 × 298.15) ≈ 15.1 kg/m となります。 3 。質量流量は 283 × 15.1 = 4,273 kg/h です。通常立方メートルでは、4,273 / 0.72 ≈ 5,900 Nm 3 /h.避けるべき間違いは、実際の体積に通常の密度を掛けることです。283 × 0.72 = 204 kg/h となり、95 パーセントを超える誤差が生じます。
風車メーターの長さは 120 メートルです 3 35 °C でのディーゼルの /h。 15 °C での密度は 840 kg/m です。 3 ; 35 °C では約 824 kg/m です。 3 。真の質量流量は 120 × 824 = 98,880 kg/h です。 15 °C の固定密度を使用すると、100,800 kg/h となり、1.9 パーセントの過大評価になります。月間 10,000 トンの転送を超えると、商業契約で要求される密度に応じて、一方向または他方向でおよそ 190 トンの請求エラーが発生することになります。
長年にわたるプラント監査により、同じ変換エラーがサイト全体で繰り返し発生していることが明らかになりました。一度認識すれば、防ぐのは簡単です。
これらの落とし穴にはそれぞれ根本的な共通点があります。計算を設定したエンジニアは、密度が変化しないと仮定していたのです。この修正は、密度をライブ変数として扱い、定期的に検証することです。
これらの概念を反復可能な作業手順に変換します。次のシーケンスは、数十のプラントにわたる試運転、トラブルシューティング、および監査作業でテストされています。
中程度の精度目標を持つ安定した密度の液体の場合、ステップ 3 と 4 には数分かかります。条件が変化するガスまたは蒸気ネットワークの場合、同じ手順で補償ハードウェアまたは密度の問題を完全に取り除く直接質量計への投資が正当化されます。
もう一度蒸気ラインの 2 メートルのところまで戻ります。プラントはこの不一致を 3 つの方法で処理できた可能性があります。1 つは渦メーターを再校正し、短期パッチである固定密度に再入力することです。容積計に圧力と温度の補正を取り付けます。これはモニタリンググレードの精度を実現する耐久性のあるソリューションです。または、質量精度が重要な場合の決定的なソリューションであるコリオリ質量計に置き換えることもできます。 3 つはすべて正当なエンジニアリング対応です。正しいものは測定の目的によって異なります。
それがこの記事の中心的な考え方です。質量流量から体積流量への変換は 1 回の乗算、その逆は 1 回の除算です。難しいのは算数ではありません。それは密度です。メーターでの実際の密度を知っており、圧力、温度、組成がその密度をどのように変化させるかを理解し、質量を直接測定するか、質量を再構築するためのデータを提供する機器を選択しているプロセス エンジニアは、信頼できる数値を毎日生成します。現在入手可能な機器は優れた診断機能を備えていますが、構成された日に間違っていた概念を補うことはできません。
VNER は、AC シリーズ コリオリ質量流量計から補償付き渦流計および渦流計まで、両方の機器ファミリーを製造しており、そのエンジニアは EPC 請負業者、プラント オペレータ、および OEM が特定のプロセスにどのアプローチが適合するかを決定するのを定期的に支援しています。当然のことながら、意思決定はプラントに関する 1 つの質問から始まります: このプロセスで知る必要があるのは質量ですか、それとも体積ですか?
当社はすべての製品とサービスを国際基準に基づいて提供します。

+86-18652789521
+86-18052582295
+86-0514-83633600 / 83633900

+86-0514-83633600 / 83633900

shawn@vnerflow.com
info@vnerflow.com

中国揚州市宜鄭市陳吉鎮工業団地Xingye Road 11号