Language
If you need any help, please feel free to contact us
 0
見積もりを入手してください!
0
見積もりを入手してください!
ある飲料水処理プラントのエンジニアは、磁気流量計とクランプ式超音波計の流量表示が 10% 以上一致しないことに気づきました。すぐに考えられたのは、1 つの機器が故障しているということでした。詳しく調べたところ、根本的な原因はセンサーの問題ではありませんでした。 2 つのメーターは異なる基準条件を使用していました。 1 つは、動作温度でパイプ内を移動する水の実際の量を報告しました。もう 1 つは 20 °C での正規化された値を表示しました。測定値間のギャップはハードウェア障害ではなく、ユニットと基準条件の不一致によるものでした。体積流量方程式は形式的にはコンパクトですが、式をはるかに超えた意味を含んでいます。ポンプのサイズを決定する場合でも、カーボンバランスをチェックする場合でも、保管移送メーターを選択する場合でも、体積流量の定義とその測定方法によって、下流でのあらゆる決定の精度が決まります。
体積流量は、単位時間あたりに特定の断面積を通過する流体の体積です。数学的形式では、Q = V / t と表されます。ここで、Q は体積流量、V は体積、t は時間間隔です。この定義は単純ですが、ほとんどのエンジニアが仕事で使用する形式ではありません。実際の方程式は Q =A ×v です。
この方程式では、A はパイプ、ダクト、またはチャネルの断面積であり、v はその面積を横切る流体の平均速度です。面積と速度の積により、単位時間あたりに通過する体積が求められます。この方程式は、液体であろうと気体であろうと、あらゆる流体に対して有効であり、多くの流量計測の基礎を形成します。
体積流量は、多くの場合、エンジニアがライン内を移動する材料の量を把握したい場合に最初に測定される変数です。これは、化学物質の投与を制御し、水の消費量を監視し、ガス流量のバランスをとり、ポンプやコンプレッサーの性能を決定するために使用されます。方程式自体は単純ですが、面積または速度が正しく定義されていない場合、誤解を招く結果が生じる可能性があります。
体積流量の SI 単位は立方メートル/秒 (m 3 /秒)。産業上の実践では、立方メートル/時 (m 3 /h) の方が一般的です。米国では、ガロン/分 (売上総利益率) と立方フィート/分 (CFM) が標準です。ガスの場合、エンジニアは通常、1 時間あたりの標準立方メートル (Nm) を使用します。 3 /h) または標準リットル/分 (SLPM)。各単位は特定の基準条件を意味します。
単位間で変換するときは、時間と体積の次元に注意してください。たとえば、1m 3 /秒 = 1000 L/秒 = 60000 L/分 = 3600 m 3 /h.変換時に小数点の誤差があると、結果が 60 倍も変化する可能性があります。変換を書き出して、時間と体積の単位が正しくキャンセルされていることを確認することは常に価値があります。
安定した非圧縮性の流れの場合、質量保存の法則は体積保存に単純化されます。さまざまな直径のパイプでは、体積流量はどの断面でも同じです。これは連続方程式です: A 1 ×v 1 = A 2 ×v 2 .
これには実際的な影響があります。パイプの内径が 100 mm から 50 mm に減少すると、同じ体積流量を維持するために速度は 4 倍増加します。より小さなセクションに流量計を設置すると、はるかに高い速度が検出されるため、より大きな圧力降下とより大きな騒音が発生する可能性があります。連続方程式を理解することは、エンジニアが正しいパイプ サイズと流量計の位置を選択するのに役立ちます。
方程式 Q = A × v は、断面積全体にわたる速度プロファイルを積分することによって導出されます。均一速度の場合、正確には Q = A × v となります。実際のパイプの速度プロファイルは平坦ではありません。中央では高く、壁近くでは低くなります。平均速度は Q/A として定義されます。したがって、平均速度が使用される場合、方程式は定義上の恒等式となります。
基本的な仮定は、定常流、非圧縮性流体、完全に満たされた断面です。気体の場合、密度はパイプに沿って変化しますが、特定の点での体積流量は、その点での Q = A × v として定義されます。このため、圧力と温度が既知または測定されている場所にガス流量計を設置する必要があります。
完全に発達した乱流では、速度プロファイルは鈍くなります。中心線速度は平均速度の約 1.2 ~ 1.3 倍です。層流では、プロファイルは放物線状であり、中心線の速度は平均速度の 2 倍になります。ほとんどの流量計は平均速度を読み取るように校正されていますが、十分に開発されたプロファイルが必要です。メーターがエルボやバルブに近すぎると、プロファイルが歪み、測定値がずれる可能性があります。
具体的な例を挙げてみましょう。内径 80 mm の DN80 パイプを考えてみましょう。面積 A = π × d 2 /4 = 3.1416 × (0.08 メートル) 2 /4 = 0.00503 メートル 2 。流速は3.5m/sです。すると、Q = 0.00503 × 3.5 = 0.0176 m 3 /秒。 mに変換する 3 /h: 0.0176 × 3600 = 63.4 メートル 3 /h.流体が水、20℃、密度998kg/mの場合 3 、質量流量は 63.4 m 3 /h×998kg/m 3 = 63273 kg/h = 63.3 トン/h。
このタイプの計算はポンプのサイジングでは一般的です。ポンプは、システムヘッドに対して必要な体積流量を供給するように選択する必要があります。流量はレイノルズ数も決定し、圧力降下と流量状況に影響を与えます。
| から | へ | 乗算する |
|---|---|---|
| m 3 /s | m 3 /h | 3600 |
| m 3 /h | L/分 | 16.667 |
| m 3 /h | GPM | 4.403 |
| CFM | m 3 /h | 1.699 |
これらの換算は同じ条件での実際の体積に対するものであることに注意してください。密度の変化は考慮されていません。
質量流量は単位時間あたりの流体の質量であり、多くの場合 ṁ と表記されます。これは、ṁ = ρ × Q によって体積流量に関係します。ここで、ρ は流れ条件での流体密度です。プロセス産業では、質量流量はエネルギーバランス、反応、保管場所の移動にとって重要です。容積はパイプのサイズとポンプの選択にとって重要です。
液体は非圧縮性として扱われることが多いですが、温度による密度変化は無視できません。 4℃の水の密度は1000kg/mに近い 3 ; 80 °C では、密度は約 971.8 kg/m に低下します。 3 。約3%の変化です。プロセスが固定質量流量を予期し、流量計が体積を読み取る場合、温度が考慮されていない場合、質量流量の計算はオフになります。
ガスは非常に圧縮性が高いです。温度が一定であれば、絶対圧力が 10% 変化すると、密度が 10% 変化する可能性があります。標準条件はガスの流れを正規化するために使用されます。実際の体積流量から標準体積流量への変換には、密度比が必要です。式は、Q_std = Q_actual × (ρ_actual / ρ_std) です。
業界によって、0 °C および 101.325 kPa、または 20 °C および 101.325 kPa などの異なる基準条件が使用されます。標準立方メートル/時を表示する流量計は、すでに密度補正を実行しています。補償のない生の体積流量計は、パイプを通過するガスの質量を反映しません。これは、メーターがある数値を示しているのに、プロセスの計算では別の数値が期待されている場合によくある混乱の原因です。
密度が一定ではないプロセスの場合、コリオリ質量流量計は単一の機器で質量流量と密度を測定できるため、明確な利点があります。
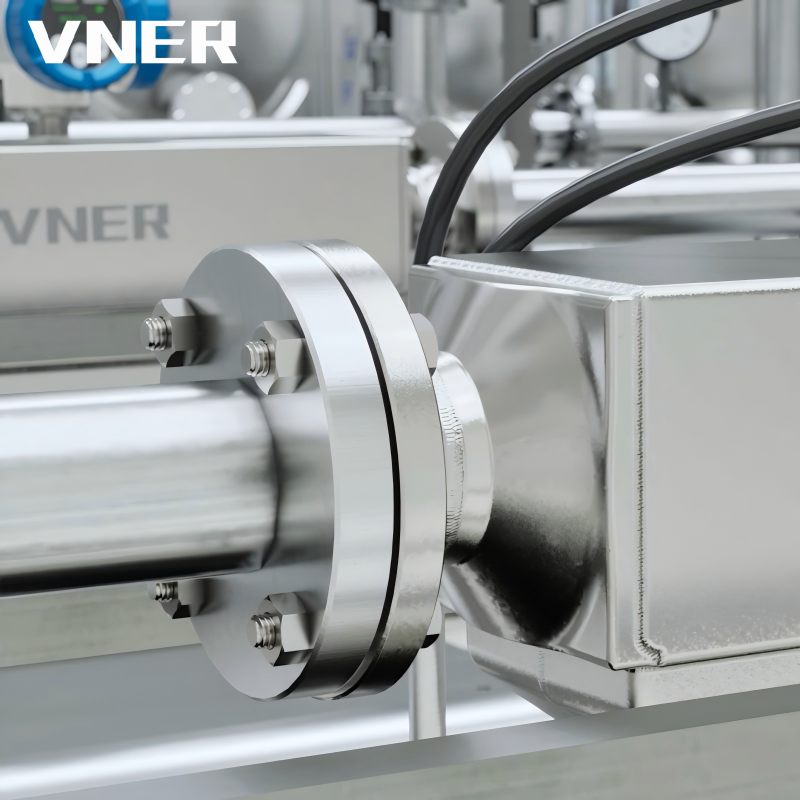 直接質量流量および密度測定用の AC シリーズ コリオリ質量流量計 AC シリーズは、コリオリ効果に基づいて質量流量、密度、温度を直接測定するため、密度が変化するプロセスに最適です。リアルタイムで体積流量を導き出し、保管品の移送や重要な制御アプリケーションに適しています。 製品を見る→
方程式 Q = A × v は、流量計の技術ごとにさまざまな方法で使用されます。速度測定から Q を推測するものもあれば、既知の体積を取得するものもあります。以下は、主要なテクノロジーの実践的な概要と、それらが体積流量とどのように関係するかを示しています。
これらのメーターは、オリフィス プレートなどの主要な要素全体で圧力降下を生成します。体積流量は差圧の平方根に比例します。基本的な式は Q = K × sqrt(ΔP / ρ) です。 K の値は、形状、レイノルズ数、およびオリフィス直径とパイプ直径の比率によって異なります。密度は方程式に現れるため、流体密度の変化は読み取り値に影響します。ガス用途では、温度と圧力の補正を適用する必要があります。 ISO 5167 などの規格では、必要な形状と設置条件が定義されています。
渦流量計は、パイプに挿入されたブラフボディを使用して交互の渦を生成します。渦放出の頻度は平均流体速度に比例します。ストローハル数は、周波数を速度に関連付けるために使用されます。利点は、周波数が本質的に密度に依存しないため、渦メーターが液体と気体の両方に役立つことです。主な制限は、信頼性の高い動作を実現するには、最小レイノルズ数 (通常は 10,000 以上) と、十分に開発された速度プロファイルが必要であることです。また、上流と下流に一定量の直管も必要です。
プロセス蒸気およびガス流量の場合、渦流量計は可動部品がなく、信頼性の高い体積流量信号を提供するため、渦流量計が一般的に選択されます。
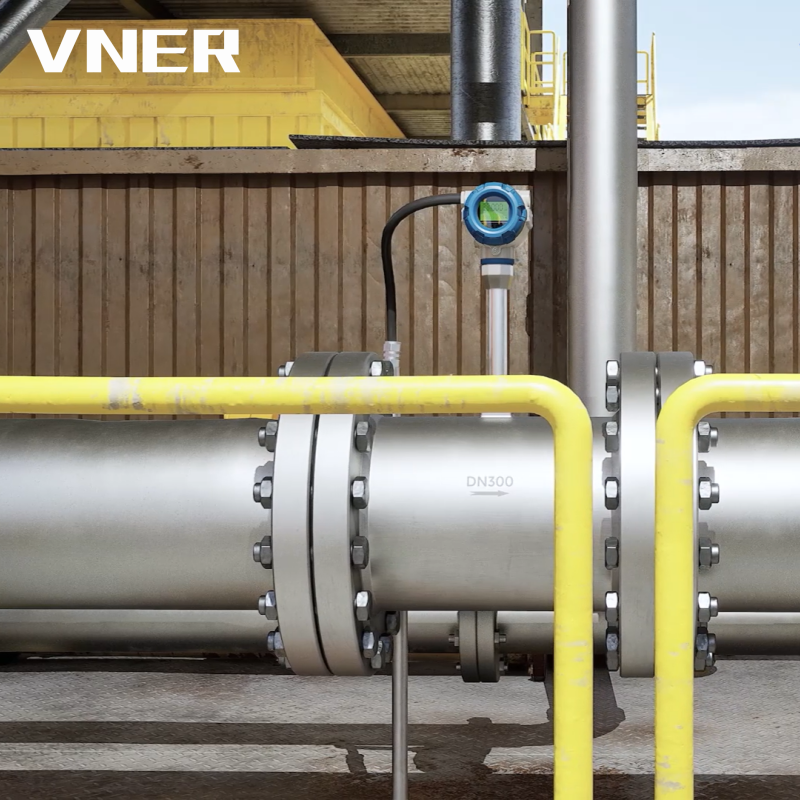 MA80T-TP 温度・圧力補償付き渦流量計 この渦流量計は、温度と圧力の測定を統合して、補償された質量流量と標準体積流量を提供します。これは、密度の変化が正確なエネルギー計測とコスト配分に影響を与える蒸気および圧縮ガスのネットワークに不可欠です。 製品を見る→
電磁流量計はファラデーの法則に基づいて動作します。導電性流体が磁場中を流れると、平均速度に比例する電圧が誘導されます。メーターは流体の最小導電率、通常は 1 センチメートルあたり 5 マイクロジーメンスを超える必要があります。可動部品がなく流れを妨げないため、水、廃水、化学スラリーに広く使用されています。速度は直接測定され、体積流量はパイプ面積から計算されます。
電磁メーターは速度を直接測定するため、既存の温度と圧力条件下でパイプ内に実際の体積流量を生成します。流体が導電性でない場合は、別の技術を検討する必要があります。
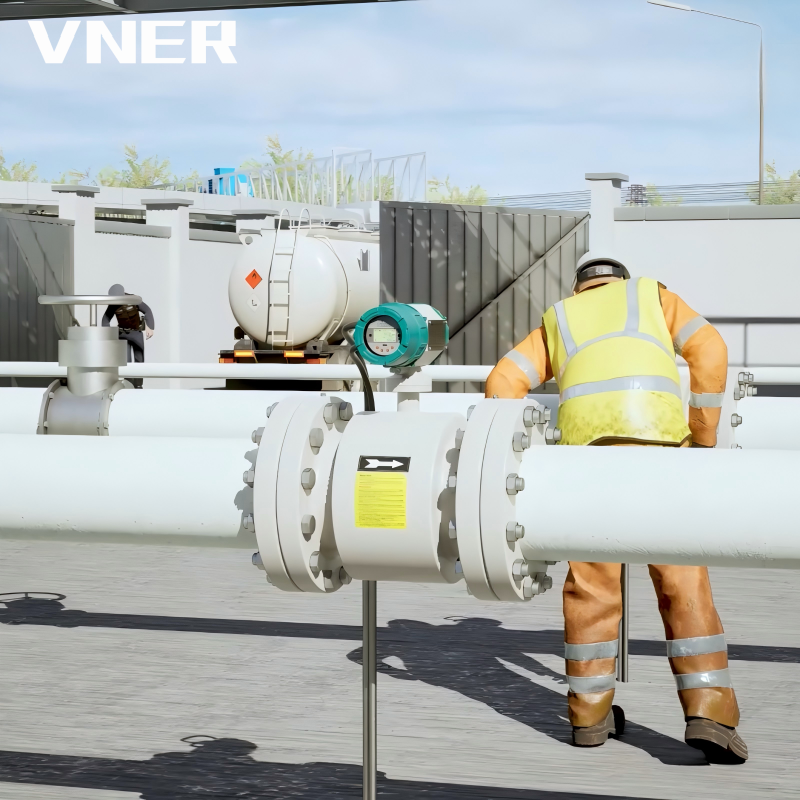 LDG 導電性液体用エコノミー電磁流量計 LDG は、可動部品がなく、圧力損失が無視できる、5 μS/cm を超える導電性液体用のコスト効率の高い磁力計です。水、廃水、化学スラリーに適しており、一般的な工業用モニタリングに安定した体積流量を提供します。 製品を見る→
容積式計器は、回転ポケット内の離散量の流体を捕捉します。流量は回転数に比例します。液体に対しては非常に正確ですが、可動部品があり、液体に粒子が含まれている場合は摩耗や固着が起こりやすくなります。
超音波メーターは音波を使用して速度を測定します。伝播時間計は、流れの方向と流れに逆らった音の伝播時間の差を測定します。ドップラーメーターは粒子からの反射に依存しています。それらは非侵入的でクランプオンが可能ですが、きれいな液体または特定の粒子条件が必要です。
コリオリ計は、振動管内の位相変化を観察することで質量流量を直接測定します。また、密度も測定するため、体積流量の適切な推定値を提供できます。高精度な保管搬送や他の技術では測定が難しい流体の測定に使用されます。
流量計を購入する際には、体積流量式をしっかりと理解することが正しい選択に役立ちます。次の要素が重要です。
まずは液体から始めましょう。導電性ですか?きれいですか?固体はありますか?粘度は何ですか?密度のばらつきとは何ですか?非導電性の液体および気体の場合、電磁流量計はオプションではありません。汚れた流体の場合、容積式計は適切ではない場合があります。高温蒸気の場合は渦流量計が有効です。
ガスと蒸気の場合、実際の条件での体積流量は温度と圧力に大きく依存します。補償がなければ、メーターは正確な実際の体積測定値を生成できますが、質量流量の計算は間違ったものになります。一部のメーターには、標準流量を計算するための温度センサーと圧力センサーが組み込まれています。メーターを選択するときは、メーカーが統合された密度補償パッケージを提供しているかどうかを確認してください。
財務上の影響: ±0.5% の誤差を持つ流量計はプロセス制御には問題ありませんが、保管転送には ±0.1% 以上の誤差が必要な場合があります。多くの場合、プロセス制御では絶対精度よりも再現性の方が重要です。離職率も重要です。たとえば、渦流量計のターンダウンは 30:1 ですが、コリオリ流量計では 100:1 に達する場合があります。動作範囲は、予想される流量の極限値と一致する必要があります。
すべての流れ要素によって、ある程度の圧力降下が発生します。差圧装置は永久圧力損失が大きくなる場合があります。電磁計は圧力損失がほとんどありません。圧力損失が大きいほど、ポンプコストが高くなります。メンテナンス要件も異なります。容積式の可動部品とタービン メーターには定期的なメンテナンスが必要です。渦、電磁、または超音波で可動部品がないため、メンテナンスの負担が軽減されます。
多くの流量計には直管セクションが必要です。渦流量計の場合、一般的な要件は上流で 10D、下流で 5D です。電磁計の場合、要件は若干緩和される可能性がありますが、依然として重要です。メーターが不十分な直進状態で取り付けられている場合、速度プロファイルが歪み、測定値が信頼できなくなる可能性があります。
最高の流量計は追跡可能な標準に基づいて校正されています。社内に校正設備を備えたメーカーは、より信頼性の高い校正プロセスを提供できます。総ライフサイクルコストには、初期購入、設置、メンテナンス、ダウンタイム、測定エラーのコストが含まれます。安すぎるメーターを選択すると、長期的には重大な損失につながる可能性があります。
| テクノロジー | 代表的な精度 | ターンダウン | 圧力損失 | 可動部品 |
|---|---|---|---|---|
| オリフィスプレート | ±1~2% | 4:1 | 中~高 | なし |
| ボルテックス | ±0.5~1% | 30:1 | 低~中 | なし |
| 電磁 | ±0.2~0.5% | 100:1 | 低い | なし |
| コリオリ | ±0.1~0.2% | 100:1 | 中 | なし |
Q = A × v を正しく理解していても、現場での応用では間違いがよくあります。以下の間違いは、エネルギーの無駄遣い、仕様外の製品、または保管転送における紛争につながる可能性があります。
間違い 1: ガス測定で密度を無視する。 実際の体積を報告する流量計は、ガス圧力が高い場合、標準条件では予想よりも低い数値を生成します。物質収支が標準体積に依存している場合、この誤差は系統的です。
間違い 2: 実際の体積流量と標準の体積流量を混合してしまう。 Nm 単位の値 3 /h は m と同じではありません 3 /h.高圧ではその差は 10 倍になることがあります。必ずデータシートの参考条件をご確認ください。
間違い3:直進性が不十分なメーターを取り付けた。 エルボとバルブは速度プロファイルを歪めます。これにより、センサーでの局所速度が真の平均ではないため、流量計の読み取り値が過大または過少になる可能性があります。
間違い 4: プロセスに合わないターンダウンを選択する。 ターンダウンが狭いメーターは低流量では不正確になる可能性があり、低流量用に設計されたメーターは高流量では飽和する可能性があります。流量範囲はプロセスの最小値と最大値に対して検証する必要があります。
間違い 5: 間違った平均速度の仮定を使用している。 一部の流量計は、特定のパイプスケジュールに合わせて校正されています。パイプを異なる肉厚に交換すると、内径が変化するため、面積の計算も変わります。直径がわずかに変化すると、流量に 2% のオフセットが生じる可能性があります。
間違い 6: 密度における温度と圧力の変化を考慮していません。 日内温度変動のあるガスラインでは、質量流量が一定であっても、実際の体積流量は 5% 以上変化する可能性があります。プロセス制御が密度補正なしでボリューム信号を使用すると、制御ループで誤った変動が発生します。
体積流量の式はあらゆる種類のプロセスプラントに現れますが、必要な測定方法は流体とデューティによって異なります。
水と廃水の処理。 水は導電性であり、メーターには可動部品がないため、自治体の水道施設では一般に電磁流量計が使用されます。この流量は、塩素投与量の制御とプラントへの流入量の測定に使用されます。ポンプコストを最小限に抑えるには、圧力損失の低い体積流量計が推奨されます。
石油とガス。 ガス輸送および生産施設では、保管輸送のために正確な流量測定が必要です。温度圧力補償を備えたコリオリ質量流量計または渦流量計が一般的です。標準計算には、実際の体積を標準体積に変換するための密度補正が含まれます。ここで間違いを犯すと、重大な経済的損失につながる可能性があります。
化学および石油化学。 化学薬品の注入には、多くの場合、攻撃的な液体またはスラリーが含まれます。電磁計とコリオリ計は、導電性と高精度の用途に使用されます。重要なのは、接液材料と流体の化学的性質を一致させることです。
発電。 蒸気流量は、渦流量計で測定されるのが一般的です。これは、渦周波数が密度に依存せず、流量計が高温に対応できるためです。ボイラー給水流量は、多くの場合、差圧装置またはコリオリ計を使用して測定されます。
半導体とポリシリコン。 超高純度の薬液を少量ずつ注入します。プロセスレシピは質量に基づいているため、質量流量制御が推奨されますが、ラインのサイズを決定し、速度をチェックするために体積流量方程式が引き続き使用されます。
体積流量方程式 Q = A × v はツールであり、それ自体では解決策ではありません。面積と速度がわかれば、パイプ内をどれだけの体積が移動しているかがわかりますが、その体積がプロセスに必要な数値であるかどうかはわかりません。温度、圧力、密度、速度プロファイル、および機器の校正はすべて、最終結果に影響します。
間違った流量計を選択すると、機器よりもはるかに高価な費用がかかる可能性があります。正しいアプローチは、方程式の確実な理解と、エンジニアリング主導のサイジング プロセスを組み合わせることです。 VNER は、流量測定において 10 年以上の経験があります。 産業プロセスへの応用 そして投資します 社内校正と認定された品質プロセス 。これらの原則が特定の業界でどのように適用されるか、またメーカーのエンジニアリング実践が測定リスクをどのように軽減できるかを調べてください。
当社はすべての製品とサービスを国際基準に基づいて提供します。

+86-18652789521
+86-18052582295
+86-0514-83633600 / 83633900

+86-0514-83633600 / 83633900

shawn@vnerflow.com
info@vnerflow.com

中国揚州市宜鄭市陳吉鎮工業団地Xingye Road 11号